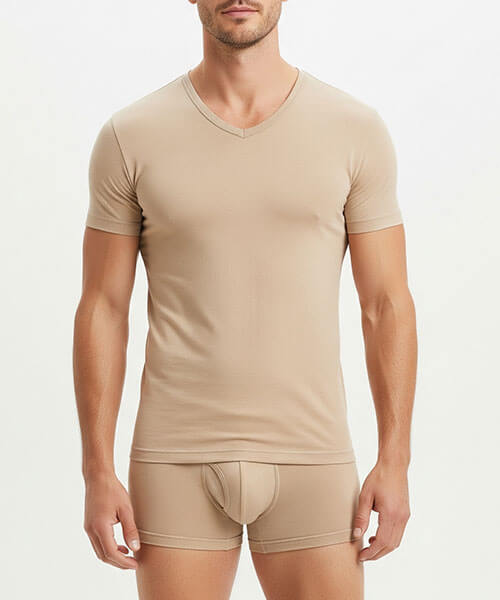
La maille sans coutures n’est pas un tissu : c’est un procédé. Sur une machine circulaire, la pièce se forme en tube, avec des zones de densité programmées — ce qui explique à la fois le confort obtenu et les limites du procédé. Sur cette requête, la SERP est éclatée entre usines, annuaires et acteurs divers : aucun contenu français n’explique la technologie. Ce guide couvre les machines, la jauge, l’alimentation en fil, le jacquard, le thermofixage, les défauts fréquents, l’investissement et l’alignement technologique.
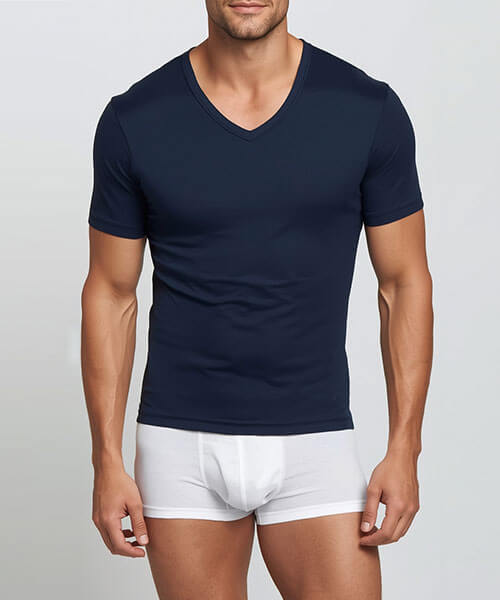
Précision de vocabulaire : le sans coutures supprime les coutures latérales, mais pas toutes les jonctions. Épaules, bordures et encolures restent assemblées ou thermocollées selon les modèles.
| Élément | Rôle | Impact |
|---|---|---|
| Diamètre de machine | Détermine la taille | Amplitude disponible |
| Jauge | Densité de maille | Main et maintien |
| Nombre de chutes | Régularité de mélange | Stabilité du fil |
| Thermofixage | Stabilité dimensionnelle | Retrait après lavage |
Machines circulaires et rectilignes
Deux familles d’équipements coexistent : la circulaire, qui produit un tube, et la rectiligne, qui produit un panneau.
La circulaire est au cœur du sans coutures : elle permet de tricoter une pièce complète avec des zones différenciées. La rectiligne produit des pièces plates, utilisées pour les bordures, les cols ou les panneaux rapportés. Une usine complète dispose des deux, ce qui lui permet de traiter à la fois le corps en tube et les éléments assemblés du modèle.
Le métier circulaire produit un tube fermé et supprime les coutures latérales ; la machine rectiligne travaille les panneaux, les bordures côtes et les pièces qui exigent une forme. Une même usine combine souvent les deux : le tube pour le corps, la rectiligne pour les finitions structurées.
Choix de jauge et densité de tissu
La jauge exprime la finesse de la maille : plus elle est fine, plus le toucher est doux et plus le tricot est délicat.
Une jauge fine convient aux pièces légères et aux sous-vêtements, une jauge moyenne aux hauts d’extérieur, une jauge plus épaisse aux pièces de sport et de compression. Le choix de la jauge détermine ensuite les tailles disponibles, puisque chaque diamètre correspond à une taille. C’est cette chaîne — jauge, diamètre, taille — qui structure tout le projet.
La jauge indique le nombre d’aiguilles par pouce : plus elle est élevée, plus la maille est fine et légère. Comptez une jauge moyenne pour un haut de sport, une jauge plus épaisse pour une pièce de maintien. La densité se mesure sur tissu fini, en colonnes et rangs au centimètre.
Alimentation en fil et régularité de mélange
La régularité d’une maille dépend de la qualité de l’alimentation en fil sur la machine.
Un fil alimenté de façon irrégulière produit des variations de densité, visibles à la lumière rasante et perceptibles au toucher. Le nombre de chutes de la machine détermine cette régularité. Pour un mélange, la stabilité du fil devient plus sensible encore : une variation d’alimentation modifie la répartition des fibres. Demandez le contrôle réalisé à ce poste.
Chaque fil est amené par un distributeur : la régularité de tension détermine l’homogénéité du mélange, surtout quand une fibre élastique entre dans la composition. Un écart de tension produit des rayures visibles en teinte unie. Demandez le contrôle de tension par poste.
Capacité jacquard pour logos et motifs
Le jacquard tricoté intègre le motif pendant la fabrication : il ne s’use pas et ne se décolle pas.
En contrepartie, il exige un programme machine dédié et un seuil de quantité élevé, exprimé par référence et souvent par coloris. Les détails fins passent mal : une maille tricotée ne restitue pas les traits très fins comme une broderie. Pour un logo institutionnel simple, le jacquard est un excellent choix ; pour un visuel détaillé, la décoration rapportée reste préférable.
Le jacquard tricote le motif dans la maille, sans transfert ni impression : il ne se décolle pas. Sa limite est la finesse — en dessous de quelques colonnes, un tracé perd sa netteté. Pour un logo fin, mieux vaut un marquage rapporté.
Thermofixage pour la stabilité
Le thermofixage porte la pièce à une température maîtrisée pour stabiliser le tricot et limiter les déformations.
Mal conduit, il fragilise la maille ; bien conduit, il réduit le retrait et améliore la tenue du col et des bordures. Demandez les paramètres appliqués pour votre type de maille et, surtout, la traçabilité : comment l’usine vérifie-t-elle que ces paramètres sont reproduits au fil des jours ? C’est ce contrôle qui garantit la constance entre deux lots.
Le thermofixage stabilise la maille et fige les dimensions avant les finitions. Une température ou un temps mal réglés laissent la pièce se déformer au premier lavage. Demandez la recette appliquée — température, durée, tension — et vérifiez-la dans le rapport de production.
Exigez de tester ce réglage sur votre propre spécification : la recette varie selon la densité et le taux d’élasthanne.
Défauts fréquents et causes
Cinq défauts reviennent : variation de densité, trou d’aiguille, bord irrégulier, retrait excessif et nuance de couleur inégale.
Chacun a une cause identifiable : alimentation en fil, aiguille usée, tension de bord, thermofixage insuffisant, lot de fil différent. La prévention passe par un contrôle en ligne, un contrôle après thermofixage et un contrôle final documenté. Un rapport par lot, avec les valeurs mesurées, rend le diagnostic possible.
Les défauts récurrents sont la rayure d’alimentation, la maille cassée, le retrait excessif et la dérive de teinte. Chacun a une cause identifiable : tension de fil, aiguille usée, thermofixage incomplet ou bain mal maîtrisé. Exigez un registre des défauts par lot, avec l’action corrective associée.
Ce registre sert aussi à piloter : un défaut qui revient sur trois lots signale un problème de réglage, pas de matière.
Investissement machines et outillage
Le sans coutures implique un investissement par taille : c’est ce qui détermine le seuil de rentabilité.
Plus la gamme de tailles est large, plus l’outillage pèse. L’amortissement se répartit sur les volumes par taille : une capsule resserrée sur un volume concentré sera rentable, une gamme étendue sur de petits volumes ne le sera pas. Cette contrainte explique la structure des offres en sans coutures, resserrées autour des tailles centrales.
L’investissement se répartit entre métiers, cylindres, jeux d’aiguilles et outillage de développement. Chaque diamètre correspond à une plage de tailles : un parc large ouvre la gradation, un parc restreint la limite. Vérifiez les diamètres déjà installés chez le fournisseur avant de vous engager.
Demandez enfin la charge actuelle du parc : une machine disponible change le délai autant que l’investissement.
Aligner la technologie sur l’intention produit
La technologie doit servir l’intention : confort, maintien, ventilation ou légèreté.
Trois questions guident l’arbitrage : la pièce est-elle portée près du corps ? Quel niveau de maintien est recherché ? Quelle amplitude de tailles est nécessaire ? Deux réponses favorables au confort orientent vers le sans coutures ; deux contraintes de conception orientent vers le coupe-cousu ou une gamme mixte.
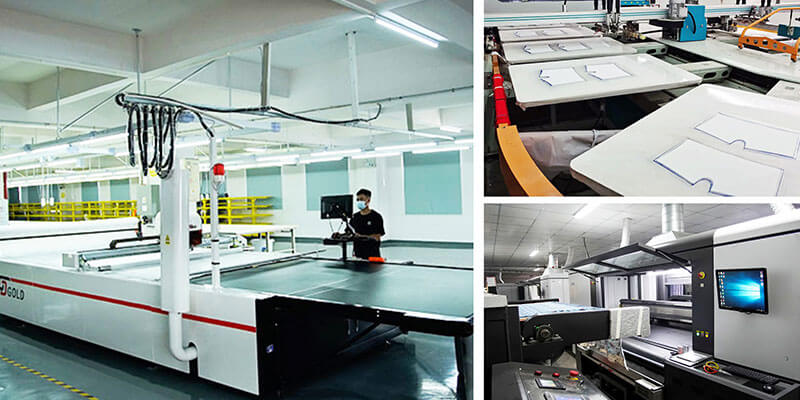
Un dernier point technique sur l’alimentation en fil : demandez le nombre de chutes de chaque machine et la façon dont la tension est régulée. Ces deux éléments déterminent la régularité de la maille sur toute la longueur d’une pièce, et donc la constance du maintien d’une pièce à l’autre. Un atelier qui ne sait pas répondre travaille par ajustement manuel.
Sur le contrôle, prévoyez une mesure de densité sur chaque lot, exprimée en mailles par centimètre. Cette valeur, comparée à la référence validée, suffit à détecter une dérive avant que le client ne la remarque au port. C’est l’indicateur le plus utile d’un fournisseur de maille sans coutures, bien plus révélateur qu’un rapport de mesures seul.
Enfin, complétez le dossier de conformité : pour les pièces en contact avec la peau, le contrôle des substances s’appuie sur la OEKO-TEX Standard 100, et le cadre des substances restreintes est fixé par REACH. Les dénominations de fibres sont publiées sur EUR-Lex, et un rapport social comme amfori BSCI complète le dossier fournisseur.
Un dernier conseil technique : demandez la tolérance de densité acceptée par l’atelier, exprimée en pourcentage. Cette valeur indique le niveau de maîtrise réel du parc : un atelier qui annonce une tolérance serrée dispose d’un contrôle en ligne sérieux ; un atelier qui n’en a pas travaillé par ajustement empirique.
Enfin, demandez deux échantillons de la même référence prélevés sur des lots différents. Comparer ces deux pièces, en densité et en main, vous indiquera en quelques minutes si la constance annoncée est réelle. Pour les pièces en contact avec la peau, le contrôle des substances s’appuie habituellement sur l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex.
Pour conclure, la maille sans coutures s’évalue sur trois mesures : densité au centimètre, tolérance annoncée et stabilité après thermofixage. Demandez ces trois valeurs, puis comparez-les à l’échantillon scellé. Un atelier qui documente ces éléments vous donne les moyens de piloter la constance de votre gamme, saison après saison. Pour les pièces en contact avec la peau, le contrôle des substances s’appuie habituellement sur l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les fiches de CottonWorks documentent le comportement des fibres au lavage.
Un dernier conseil pour comparer deux ateliers : demandez à chacun de produire une pièce d’essai sur la même spécification, avec la même mesure de densité à la clé. La comparaison de deux pièces physiques, mesurées de la même façon, est plus éclairante que la lecture de deux plaquettes commerciales. Elle révèle en quelques minutes le niveau réel de maîtrise du parc machines.
Sur une maille sans coutures, ce qui revient le plus en réclamation est la dérive de densité entre deux lots : elle se lit sur un échantillon en comparant colonnes et rangs au centimètre, et elle s’écrit dans la fiche technique avec une tolérance en pourcentage.
FAQ : réponses aux questions les plus posées
Qu’est-ce que la technologie seamless en tricotage ?
Le procédé circulaire produit une pièce tubulaire avec des zones de densité programmées : les coutures latérales disparaissent, mais des jonctions subsistent aux épaules et aux bordures. La construction supprime les frottements et autorise un maintien différencié sans panneaux rapportés.
Qui sont les fabricants français de tissus techniques ?
La question porte moins sur la nationalité que sur l’équipement : diamètres de machines, jauges installées, capacité de thermofixage et de jacquard. Un atelier équipé couvrira votre gamme ; un atelier de confection classique ne pourra pas produire de sans coutures sans investissement.
Qui est le leader du marché textile en France ?
Un classement n’apporte pas d’information opérationnelle pour un sourcing. Ce qui compte est de trouver l’atelier dont le parc correspond à votre produit, votre amplitude de tailles et votre volume. Vérifiez ces trois points avant de comparer les prix.
Quelle jauge choisir pour un tissu de sport ?
Une jauge moyenne convient aux hauts d’extérieur sportifs ; une jauge plus épaisse apporte davantage de maintien pour les pièces de compression ; une jauge fine est réservée aux pièces légères. Le choix détermine ensuite les tailles disponibles, chaque diamètre de cylindre correspondant à une taille.
Comment éviter les variations de densité ?
En contrôlant l’alimentation en fil, en remplaçant les aiguilles usées selon un calendrier, et en mesurant la densité sur un échantillon prélevé à chaque lot. Ces trois contrôles, documentés, suffisent à détecter une dérive avant qu’elle ne touche toute la série.
Comparez plusieurs ateliers en nous écrivant depuis la page contact, consultez le détail des capacités et parcourez les modèles disponibles.