Sino Finetex Textile Technology Co., Ltd

Author: John W

  • Fabricant de polos sans coutures : col, patte et structure de maille

    Un polo sans coutures repose sur une contradiction maîtrisée : le corps est tricoté en tube, sans couture latérale, tandis que le col doit rester structuré pour tenir son rôle. Sur cette requête, la SERP est majoritairement composée de résultats génériques et de marketplaces étrangères : la place d’un contenu français spécialisé est ouverte. Ce guide couvre la construction du corps et du col, les renforts, la patte de boutonnage, la ventilation, le grammage, les blocs de fit, l’application du logo et l’échantillonnage.

    Définissons d’abord le procédé : un polo sans coutures est tricoté sur machine circulaire, ce qui supprime les coutures latérales mais pas toutes les coutures — l’assemblage du col, la patte de boutonnage et les finitions de manches restent cousues ou thermocollées selon les modèles.

    ÉlémentRéalisable en sans couturesReste assemblé
    CorpsOui, en tube—
    ColStructure tricotée possibleAssemblée ou thermocollée
    Patte de boutonnageNonCousue
    ManchesSelon le modèleFinitions rapportées

    Corps sans coutures et col structuré

    Le corps se tricote en tube ; le col, lui, doit être construit pour tenir sa forme.

    C’est le point technique central du polo sans coutures : un col qui s’affaisse ruine la pièce, même si le corps est parfait. Trois solutions existent : un col tricoté séparément puis assemblé, un col en bord côtes renforcé, et un col thermocollé avec renfort interne. Chaque option a un rendu et une tenue différents, à valider après plusieurs lavages.

    Le corps se tricote en tube, mais le col reste assemblé ou thermocollé : c’est la partie structurée de la pièce. Cette combinaison offre une surface continue sur le buste, là où le frottement se ressent, tout en gardant un col qui tient sa forme après lavage.

    Options de tricotage et de renfort du col

    Le renfort du col se choisit selon le niveau de tenue attendu et l’usage prévu.

    Un renfort léger donne un col souple, adapté aux polos sportifs portés ouverts. Un renfort plus rigide maintient la pointe et convient aux polos d’entreprise ou d’uniforme. Entre les deux, le renfort thermocollé de largeur intermédiaire offre le meilleur compromis pour un usage quotidien. Demandez un échantillon porté puis lavé, car c’est la tenue après lavage qui fait la différence, pas le rendu initial.

    Trois options courantes : col tricoté en canalé rapporté, col avec renfort thermocollant, col façonné sur machine rectiligne. La première est la plus souple, la deuxième la plus stable, la troisième la plus ajustée. Le choix se valide sur trois lavages.

    Patte de boutonnage et choix des boutons

    La patte est la partie la plus traditionnelle du polo : elle reste assemblée et demande une exécution soignée.

    Trois paramètres : la longueur de patte, le nombre de boutons et le mode de fixation. Les boutons en résine teintés dans la masse résistent mieux au lavage que les boutons peints. Vérifiez également la solidité de la couture de patte et la propreté de l’envers, surtout si la pièce se porte partiellement ouverte. Sur une maille fine, une patte mal calibrée tire sur le col et déforme l’ouverture.

    La patte se pose après tricotage et concentre les contraintes : la couture et le renfort pèsent donc plus lourd que le bouton lui-même. Prévoyez deux ou trois boutons selon la hauteur d’ouverture, et validez la tenue après repassage.

    Zones de ventilation pour climats chauds

    La ventilation par zone est l’un des avantages réels du sans coutures sur un polo destiné aux climats chauds.

    En modifiant la densité du tricot, on crée des zones plus ouvertes dans le dos ou sur les flancs, sans ajouter de panneaux ni de coutures. Sur un polo porté sous le soleil, ces zones améliorent le confort en réduisant l’accumulation de chaleur. Validez-les par un porté réel : une zone trop ouverte réduit l’opacité et se remarque à contre-jour.

    La ventilation utile se place dans le dos, sous les bras et en bas du devant. Ouvrir la poitrine apporte peu et complique le marquage. Ces zones se tricotent dans la continuité du corps, sans couture d’assemblage supplémentaire.

    Grammage pour le tombé et l’opacité

    Le grammage détermine le tombé et l’opacité : deux critères qui font la différence entre un polo sportif et un polo habillé.

    Les grammages légers donnent une pièce fluide, respirante, adaptée au sport. Les grammages intermédiaires constituent le cœur du marché, avec un tombé net. Les grammages plus élevés apportent de la tenue aux coupes structurées et une meilleure opacité. Attention à la cohérence : un col rigide sur un corps très léger produit un déséquilibre visuel immédiat.
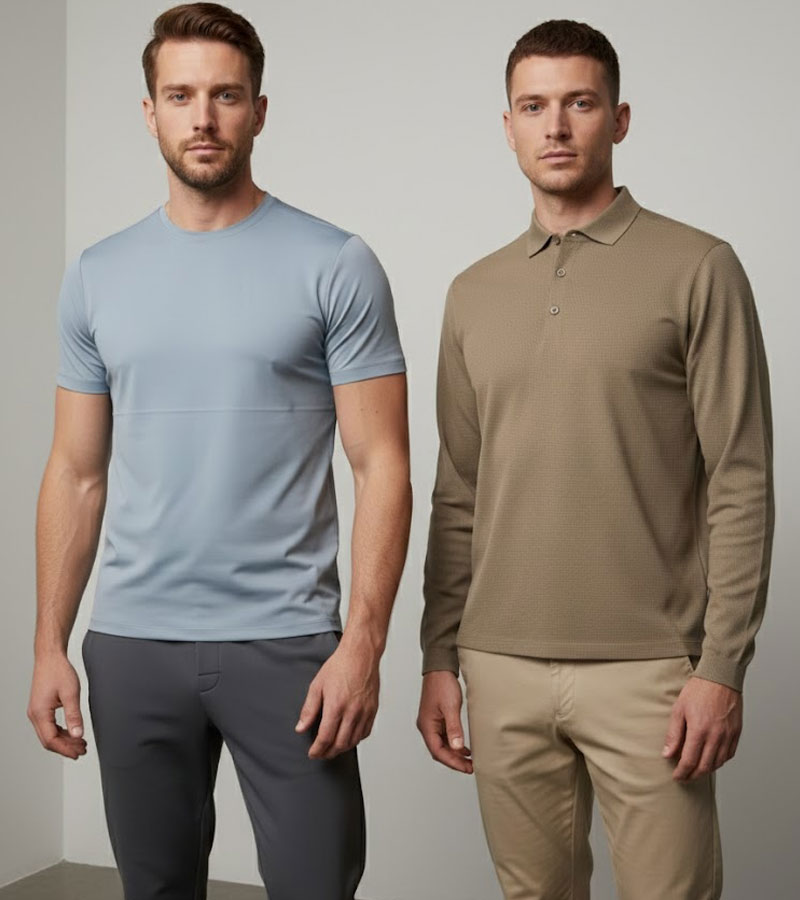
    Polo sans coutures avec col structuré et maille technique

    Comptez 160 à 200 g/m² pour un polo de bureau qui doit rester opaque en blanc, et 130 à 160 g/m² pour une pièce de sport. Le tombé dépend autant de la densité de maille que du poids : un piqué serré tient mieux qu’un jersey lourd.

    Blocs de fit : sport, regular, décontracté

    Trois blocs couvrent l’essentiel : sportif, regular et décontracté.

    Le bloc sportif est proche du corps, avec une emmanchure plus haute qui facilite le mouvement. Le bloc regular suit une gradation standard. Le bloc décontracté élargit légèrement le buste sans descendre l’épaule. Sur un polo, la position d’épaule est un repère immédiat : une épaule qui descend trop transforme la pièce en vêtement de détente et ne convient plus à un usage professionnel.

    Trois blocs suffisent à couvrir la demande : sport ajusté, regular et décontracté plus ample. Chacun exige sa propre gradation et un essayage sur des porteurs différents. Multiplier les blocs sans volume derrière revient à financer des patrons jamais commandés.

    Chaque bloc se décrit par trois mesures cibles — tour de poitrine, longueur de corps et longueur de manche — et par une tolérance écrite. C’est ce document, et non un croquis, qui sert de référence au fournisseur.

    Application du logo sur maille

    La maille circulaire impose des précautions spécifiques pour la décoration.

    La broderie est la technique la plus adaptée pour un logo poitrine : elle tient au lavage et ne dépend pas de la surface du tricot. L’impression demande une préparation adaptée, car la surface se déforme légèrement. Le jacquard tricoté, enfin, offre un marquage intégré très durable, mais impose un développement et un seuil de quantité élevés. Ces paliers varient selon l’atelier et doivent être confirmés au devis.

    Sur une maille fine, la broderie demande un entoilage adapté pour ne pas déformer le motif ; l’impression et le transfert exigent une surface plane et une température maîtrisée. Dans les deux cas, validez sur une pièce montée, jamais sur un carré de tissu.

    Échantillonnage et tests de lavage

    Trois échantillons et un protocole de lavage : c’est le minimum pour valider un polo sans coutures.

    Le premier valide la coupe et le tombé ; le deuxième intègre vos corrections de col et de manches ; le troisième, sur fil et accessoires définitifs, devient la référence scellée. Le protocole de lavage doit inclure plusieurs cycles, avec mesure du col et du corps après chaque étape. Sur un polo, c’est la tenue du col qui se dégrade en premier — et c’est elle que le client remarquera.

    Le dossier de conformité complète la spécification : pour les pièces en contact avec la peau, le contrôle des substances s’appuie sur la OEKO-TEX Standard 100 dans le cadre de REACH. Les fibres doivent porter leur dénomination officielle, dont la liste de référence est publiée sur EUR-Lex. Les fiches de CottonWorks restent utiles pour décrire le comportement de la maille.
    Polo sans coutures et détail du col renforcé

    Un dernier point sur l’organisation d’un programme de polos : distinguez les pièces destinées à l’usage quotidien des pièces d’image. Les premières doivent être simples à reproduire, avec un col stable et une couleur régulière ; les secondes peuvent accueillir un renfort plus travaillé ou un marquage jacquard. Confondre les deux conduit soit à un programme trop cher pour son usage, soit à une pièce d’image sans tenue.

    Sur le plan réglementaire, un polo reste soumis aux exigences habituelles des vêtements : Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Enfin, prévoyez la question du réassort dès la première commande. Un programme de polos se juge sur la capacité à reproduire la même pièce six mois plus tard : même maille, même renfort de col, même coloris. Conservez un polo témoin de chaque référence validée, avec sa fiche de mesures et sa référence couleur. Cette pièce physique permet de trancher immédiatement en cas de doute sur une livraison, sans dépendre de photos ou de descriptions. Un dernier conseil sur la relation fournisseur : demandez à visiter ou à voir en vidéo le poste de montage des cols. C’est là que se joue la qualité perçue d’un polo sans coutures, bien plus que sur le tricotage du corps. Une usine peut parfaitement maîtriser la maille circulaire et sous-estimer la pose de col ; l’inverse est plus rare. Cette vérification, rapide, évite de découvrir le problème sur la première série livrée. Enfin, prévoyez un test de port sur une durée réelle avant de valider la série : une journée complète, avec les mouvements propres à l’usage visé. Sur un polo, ce sont les mouvements répétés des bras qui révèlent un col mal construit ou une emmanchure mal placée. Un essayage statique ne les montre pas.

    FAQ : réponses aux questions les plus posées

    Qu’est-ce qu’un polo sans coutures, précisément ?

    C’est un polo dont le corps est tricoté en tube sur machine circulaire, ce qui supprime les coutures latérales. Le col, la patte de boutonnage et les finitions de manches restent assemblés ou thermocollés. Le terme ne signifie donc pas « sans aucune couture », et cette distinction détermine ce qui est personnalisable.

    Quelles sont les alternatives aux polos des grandes marques ?

    Pour un professionnel, la question utile n’est pas la marque mais la construction : tenue du col, qualité des bords côtes, régularité des coloris entre lots. Un polo bien construit se juge après plusieurs lavages. Demandez un échantillon scellé et un relevé de mesures après lavage avant de comparer des offres.

    Comment se fabrique un col de polo sans coutures ?

    Trois voies existent : un col tricoté séparément puis assemblé, un col en bord côtes renforcé, ou un col thermocollé avec renfort interne. Le choix dépend du niveau de tenue recherché et de l’usage — sportif ou professionnel. Dans tous les cas, la validation se fait après lavage, car c’est là que les colssouples se distinguent.

    Quelle est la meilleure qualité de polo ?

    Pour un acheteur, la qualité se mesure : tenue du col après plusieurs lavages, stabilité des mesures, régularité de la couleur entre deux lots, propreté des finitions. Ces critères s’écrivent dans un standard et se vérifient sur échantillon puis au contrôle final. La notoriété d’une marque ne renseigne pas sur votre propre production.

    Quel MOQ pour un polo sans coutures ?

    Le seuil dépend des tailles développées et de la décoration retenue. Un logo brodé sur une maille de stock ouvre la série plus courte qu’un marquage jacquard, qui exige un développement et des quantités élevées. Ces paliers varient selon l’atelier et doivent être chiffrés au devis, emplacement par emplacement.

    Transmettez votre brief via la page nous écrire ; les options de tricotage sont détaillées sur polos et t-shirts sans coutures et les tailles disponibles sur le catalogue.
  • Fabricant de t-shirts sans coutures : ce que change le tricotage d’une pièce entière — sourcing B2B

    Le mot « sans coutures » est employé partout et défini nulle part. Précisons-le d’emblée : un t-shirt sans coutures — ou seamless — est tricoté en continu sur une machine circulaire, ce qui supprime les coutures latérales, mais pas toutes les coutures : les assemblages d’épaules ou de bas restent nécessaires selon les modèles. Sur cette requête, la SERP est mixte : usines étrangères, marketplaces, quelques pages françaises génériques. La place d’un contenu français spécialisé est ouverte, et c’est ce que ce guide propose : tricotage circulaire, ventilation par zone, mélanges compatibles, thermofixage, découpe laser, limites de personnalisation, test de fit et position de coût.

    Repère chiffré : un t-shirt sans coutures se situe généralement entre 130 et 200 g/m², avec des jauges plus ou moins serrées selon l’usage. Plus la jauge est fine, plus le toucher est doux et plus la maille est fragile.

    ÉlémentSans couturesCoupe-cousu
    Coutures latéralesSuppriméesPrésentes
    Amplitude de taillesLimitée par le diamètre machineLarge
    Personnalisation du patronageTrès limitéeLibre
    Seuil de quantitéPlus élevéPlus accessible

    Comment le tricotage circulaire forme un haut fini

    La pièce sort d’une machine circulaire sous forme de tube, avec des zones tricotées différemment selon la fonction.

    Chaque taille correspond à un diamètre de machine : c’est ce qui explique à la fois le confort obtenu — aucune couture latérale — et la rigidité du procédé. On ne modifie pas un patron après coup : on modifie un programme machine. Cette contrainte est structurante, car elle détermine ce qui est personnalisable et ce qui ne l’est pas.

    Concrètement, un changement de longueur de corps ou de largeur d’épaule ne relève pas d’une retouche : il relève d’un nouveau développement.

    Le tube sort déjà fermé : seules l’ouverture du col, les emmanchures et parfois le bas restent à finir. Chaque taille correspond à une configuration machine, donc à une mise au point propre.

    Ventilation et maintien par zone

    Les zones de ventilation et de maintien se créent par la structure du tricot, pas par des pièces rapportées.

    En modifiant la densité et le type de maille sur une portion du tube, on obtient des zones plus ouvertes — pour la ventilation — ou plus serrées — pour le maintien. Cette approche est la vraie valeur technique du sans coutures : elle module le comportement du vêtement sans ajouter de panneaux ni de coutures. Elle impose en revanche une validation par le porté, car une différence de densité modifie l’élasticité locale.

    Les zones serrées apportent le maintien, les zones ouvertes la ventilation : les deux se programment sur le même métier, ce qui évite d’ajouter des panneaux cousus. Demandez la cartographie des densités sur le prototype.

    Mélanges qui se tricotent proprement

    Toutes les fibres ne se tricotent pas de la même façon : la compatibilité dépend de l’élasticité et de la régularité du fil.

    Le coton se travaille en mélange avec une part d’élasthanne ; le modal et le lyocell donnent un tombé régulier, très recherché sur les mailles fines ; le polyamide apporte un retour d’élasticité élevé, utile sur les pièces techniques. Les mélanges très chargés en fibres naturelles sans élasthanne sont plus difficiles à stabiliser. La règle pratique : demander un essai sur le mélange exact visé, jamais sur une fibre proche.

    Les mélanges avec élasthanne se tricotent le mieux ; le coton demande un parc adapté et un contrôle de retrait plus strict. Quel que soit le mélange, les proportions se vérifient sur le tissu fini, pas sur le fil annoncé.

    Thermofixage pour la stabilité dimensionnelle

    Le thermofixage stabilise la pièce et limite les déformations au lavage : c’est une étape clé du sans coutures.

    La pièce est portée à une température maîtrisée pendant un temps défini. Mal conduite, cette étape fragilise la maille au lieu de la stabiliser ; bien conduite, elle réduit sensiblement le retrait et améliore la tenue du col. Demandez les paramètres utilisés et, surtout, la preuve qu’ils sont reproduits à l’identique entre deux lots — c’est là que se joue la constance.

    Le thermofixage fige les dimensions avant les finitions : une température ou un temps mal réglés laissent la pièce se déformer au premier lavage. Demandez la recette appliquée et le relevé de contrôle correspondant.

    La recette doit être identique à chaque lot.

    Découpe laser et finitions collées

    La découpe laser remplace certaines coutures en créant des bords nets, sans effilochage.

    Elle est utilisée pour les ouvertures, les finitions de manches et les bords de col. Les finitions collées — thermocollage de bandes ou d’ourlets — complètent le procédé et permettent un rendu très propre, sans surépaisseur. Leur limite est la tenue : un collage mal calibré se décolle au lavage, surtout à haute température. Exigez un test après plusieurs cycles.

    T-shirt sans coutures tricoté en une pièce sur machine circulaire

    Ne sont pas modifiables sans nouveau développement : la coupe générale, la position des zones de densité, le diamètre de chaque taille, la structure du col et les emplacements de découpe. Sont modifiables : le coloris, la composition du fil dans les limites du procédé, les accessoires, les étiquettes, le conditionnement et la décoration. Un brief qui demande une coupe spécifique ou une amplitude de tailles étendue sort donc du cadre du sans coutures, et doit être traité en coupe-cousu ou en développement dédié.

    Limites : impression, accessoires, tailles

    Précisons d’abord ce que le procédé ne permet pas. C’est le point le plus mal compris : sur un bloc sans coutures, une partie importante du produit est figée.

    Trois limites structurent ce procédé : décoration, accessoires et amplitude de tailles.

    L’impression sur une pièce tricotée en tube est délicate, car la surface se déforme légèrement : les motifs placés près d’une zone de densité différente peuvent apparaître décalés. Les accessoires — étiquettes cousues, bandes — demandent des adaptations propres à la maille. Enfin, l’amplitude de tailles dépend des diamètres de machines disponibles, ce qui exclut généralement les tailles les plus extrêmes sans développement dédié.

    Le sans coutures accepte le jacquard et le marquage tricoté, moins les broderies denses ; il tolère mal les impressions qui exigent une surface parfaitement plane. L’amplitude de tailles dépend des diamètres installés.

    Test de fit sur toute la gamme

    Un fit sans coutures se valide sur plusieurs tailles, pas seulement sur la taille de référence.

    La pièce s’adapte au corps : un même modèle peut sembler juste sur une silhouette et lâche sur une autre. Faites porter la gamme à des personnes de morphologies différentes, notez les sensations de maintien, puis mesurez après lavage pour vérifier la stabilité. Le troisième échantillon, réalisé sur fil et accessoires définitifs, devient la référence scellée — conservez-le avec la fiche de mesures.

    Validez la taille centrale puis les extrêmes, sur plusieurs morphologies et en mouvement. Mesurez avant et après lavage et vérifiez le retour élastique du col : c’est là que les défauts de gradation apparaissent.

    Consignez les corrections taille par taille, jamais globalement.

    Position de coût face au coupe-cousu

    À modèle et matière équivalents, le sans coutures coûte plus cher : il faut savoir pourquoi.

    Le surcoût vient de trois postes : les réglages machine propres à chaque taille, le thermofixage, et des seuils de quantité plus élevés. L’écart se réduit lorsque la gamme de tailles reste resserrée et que la production est répétée à l’identique. Le sans coutures se justifie donc quand le confort sous un vêtement ajusté est un argument central, et non comme substitut systématique au coupe-cousu.

    Les exigences de conformité s’intègrent au dossier : pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, dans le cadre général de REACH. Les noms légaux des fibres et leurs proportions doivent figurer sur l’étiquette : le texte de référence est consultable sur EUR-Lex. Les fiches de CottonWorks complètent la lecture du comportement des fibres au lavage, et un rapport social comme amfori BSCI documente les conditions de production.

    Contrôle qualité sur une série de t-shirts sans coutures

    Un dernier point sur la conduite d’un projet sans coutures : partez de l’usage réel pour choisir la jauge et la composition. Un t-shirt destiné à un usage quotidien en climat tempéré n’appelle pas la même maille qu’une pièce technique conçue pour l’effort. Choisir une jauge plus fine pour le toucher, sans vérifier la tenue, conduit à une pièce agréable au déballage et décevante après dix lavages. Le test après lavage reste l’arbitre.

    Les exigences de conformité s’ajoutent au dossier : Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Les fiches de CottonWorks documentent le comportement des fibres au lavage. Enfin, gardez à l’esprit qu’un projet sans coutures se pilote par le porté avant de se piloter par les chiffres. Les mesures disent si la pièce est conforme, le porté dit si elle est confortable — et sur une maille circulaire, l’écart entre les deux est plus fréquent que sur un coupe-cousu, parce que la pièce s’adapte au corps. Prévoyez donc un test sur plusieurs morphologies avant de figer votre plan de tailles, et documentez les retours reçus.

    FAQ : réponses aux questions les plus posées

    Qu’est-ce que la technologie seamless ?

    C’est un procédé de tricotage circulaire qui produit une pièce en tube, sans couture latérale. Le terme ne signifie pas « sans aucune couture » : des assemblages subsistent selon les modèles, notamment aux épaules ou au bas. La distinction est importante, car elle détermine ce qui est réellement personnalisable.

    Quel est le coût de fabrication d’un t-shirt sans coutures ?

    Le coût dépend de la jauge, du mélange, du nombre de tailles développées et du volume. Le surcoût par rapport au coupe-cousu vient des réglages machine, du thermofixage et de seuils de quantité plus élevés. Comparez toujours sur le prix de revient rendu, transport et droits inclus.

    Qui est un fabricant français de t-shirts ?

    Pour un projet sans coutures, l’important n’est pas la nationalité mais le parc machines : diamètres disponibles, jauges, capacité de thermofixage. Un atelier équipé pour la maille circulaire couvrira votre gamme de tailles ; un atelier de coupe-cousu ne pourra pas la produire sans investissement.

    Quel est le fournisseur de t-shirts de qualité ?

    Sur une maille fine, la régularité pèse plus que la valeur d’un lot isolé : densité constante, coloris identique entre deux livraisons, retrait stable après lavage. Réclamez la fiche de jauge, un relevé de retrait et un échantillon en trois tailles. Un atelier qui ne documente pas ces trois éléments rendra vos réassorts imprévisibles, quel que soit le prix obtenu au départ.

    Quelles tailles peut-on produire en sans coutures ?

    L’amplitude dépend des diamètres de machines disponibles chez le fabricant. Les tailles médianes sont les plus faciles à couvrir ; les tailles extrêmes nécessitent souvent un développement dédié ou un passage en coupe-cousu. Vérifiez ce point avant de construire votre plan de tailles.

    Testez votre gamme sans coutures en nous écrivant depuis la page contact ; les repères de construction sont sur t-shirts sans coutures et polos et le détail du parc machines sur capacités de l’usine.

  • Fabricant de sweats col rond : encolures, bords côtes et standards retail — sourcing B2B

    Sur un sweat col rond, tout se joue sur des détails : la tenue de l’encolure, la qualité des bords côtes, le ruban d’épaule et la stabilité du bas. Ce sont eux qui décident si une pièce passe un contrôle retail ou revient en réclamation. Sur cette requête, le top 10 français est occupé à 60 % par des marques made in France et 30 % par des marques de distribution, sans contenu de production. Ce guide détaille la construction de l’encolure, la qualité des côtes, le ruban d’épaule, la stabilité du bas, la maîtrise du retrait, les critères d’inspection retail, le standard de pliage et les défauts fréquents.

    Repère chiffré : un sweat col rond destiné au retail se situe généralement entre 300 et 450 g/m². En dessous, la tenue de l’encolure et du bas devient difficile à garantir sur plusieurs lavages.

    Point de contrôleCritèreConséquence si hors tolérance
    EncolureRetour élastique après 5 lavagesCol qui baille
    Bords côtesTension et largeur constantesBas qui remonte
    Ruban d’épaulePrésence et soliditéCouture qui se déforme
    RetraitMesuré après lavageTaille qui dérive

    Construction de l’encolure et retour d’élasticité

    L’encolure est le point de défaillance numéro un d’un sweat col rond : sa construction décide de sa durée de vie.

    Trois éléments comptent : la largeur du bord côtes, la tension de pose et la présence d’un ruban de propreté. Une encolure posée sous tension excessive crée des plis dès le premier lavage ; posée trop souple, elle s’ouvre. Le test de référence est simple : mesurer l’encolure à plat, la porter, la laver cinq fois, puis remesurer. Un retour dans la tolérance indique une construction saine.

    Un bord côtes 2×2 tient mieux qu’un 1×1 sur un sweat lourd, à condition d’une tension de pose régulière. Comptez 5 à 8 % d’élasthanne et mesurez la reprise après cinq lavages avant de valider le bord.

    Qualité des côtes et correspondance couleur

    Les bords côtes sont tricotés séparément du corps : leur qualité et leur teinte doivent être contrôlées à part.

    Un bord côtes dont le taux d’élasthanne diffère du corps crée un déséquilibre : le bas remonte ou la manche se détend avant le reste. Sur la couleur, le risque est réel : un fil légèrement différent produit une nuance visible sur une pièce unie, en particulier sur les gris et les tons clairs. Exigez une correspondance validée sur le tissu réel, avec la référence du fil consignée.

    Le bord côtes se teint souvent dans un bain distinct du corps : contrôlez la correspondance sous lumière neutre. Un écart visible sur le col se remarque immédiatement, plus que sur le reste de la pièce.

    Ruban d’épaule et solidité des coutures

    Le ruban d’épaule empêche l’encolure de s’étirer dans le sens de la longueur : sans lui, la pièce se déforme.

    Sur une maille épaisse, le ruban doit être posé à plat, sans épaisseur visible sous le vêtement. Vérifiez également la solidité des coutures d’assemblage : épaule, emmanchure, bas de manche. Le test utile est un test de traction modéré sur échantillon, complété par un contrôle visuel après lavage. Une couture qui « tire » à la réception ne tiendra pas la saison.

    Le ruban d’épaule reprend la tension et empêche l’encolure de s’ouvrir. Sa largeur et sa matière se valident sur pièce portée : une bande trop rigide crée des ondes sur le haut du dos.

    Sa présence doit figurer dans la fiche technique.

    Longueur du corps et stabilité du bas

    La longueur du corps et la tension du bas se règlent ensemble : modifier l’un sans l’autre déséquilibre la pièce.

    Un bas côtes trop serré remonte et raccourcit visuellement la pièce ; trop souple, il flotte et laisse le sweat descendre. Sur un bloc boxy, cette interaction est encore plus sensible. Faites valider la longueur et la tension du bas sur une pièce portée puis lavée, et pas seulement sur une pièce neuve posée à plat.

    Sweat col rond et détail de l'encolure côtes

    La longueur se mesure du point d’épaule au bas, à plat puis portée. Sur un col rond, elle détermine si la pièce se porte par-dessus un pantalon ou reste à la taille : fixez-la avec une tolérance écrite.

    C’est cette mesure qui décide du porté rentré ou sorti.

    Maîtriser le retrait sur la série

    Le retrait se maîtrise à la source : choix de la maille, tension de confection et contrôle après lavage.

    Une maille pré-stabilisée réduit le retrait dès le départ. La tension appliquée en confection joue ensuite : une pièce surtendue se détend au premier lavage. Enfin, la mesure après lavage taille par taille est le seul contrôle fiable. C’est ce relevé qui vous permettra de justifier une réclamation si une série s’écarte du standard validé.

    Contrôle des mesures sur une série de sweats col rond

    Un molleton non stabilisé peut perdre plusieurs pour cent en longueur au premier lavage. Faites mesurer le retrait avant et après trois cycles sur pièce finie, et conservez le relevé avec l’échantillon scellé.

    Exigez ce relevé pour chaque lot, et non une seule fois au développement.

    Critères d’inspection retail

    Le contrôle retail se distingue du contrôle classique : il porte sur la présentation autant que sur la construction.

    Six points sont systématiquement vérifiés : mesures dans la tolérance, tenue de l’encolure, propreté des coutures, correspondance des coloris entre pièces, absence de défauts de surface et conformité de l’étiquetage. Un défaut mineur peut être accepté en vente en ligne et refusé par une enseigne : c’est pourquoi le standard doit être écrit avant la production, avec la catégorisation des défauts.

    Le contrôle retail porte sur l’aspect, la symétrie, la propreté des coutures et la régularité du coloris entre pièces d’un même lot. Fixez un niveau de qualité acceptable écrit et faites produire un rapport par lot.

    Rangez ces rapports par lot : ils servent de preuve en cas de réclamation.

    Standard pliage, sachet étiquette

    La présentation finale fait partie du standard : pliage, conditionnement et étiquetage doivent être décrits.

    Un sweat plié au gabarit se présente de la même façon dans tous les cartons, ce qui accélère la réception et améliore le rendu en rayon. Le sachet ou la housse protège la pièce ; l’étiquette suspendue sert la vente en boutique. Indiquez la position de l’étiquette et le mode de fixation : ce sont des détails qui deviennent des motifs de reprise quand ils varient d’un carton à l’autre.

    Le pliage et la mise sous sachet se normalisent : gabarit, position de l’étiquette, dimensions du sachet. Un pliage irrégulier se voit en rayon et oblige à repasser la marchandise avant présentation.

    Validez ce standard sur les premières pièces, pas en fin de série.

    Défauts fréquents et prévention

    Cinq défauts reviennent sur les sweats col rond : encolure détendue, bas qui remonte, coutures qui tirent, retrait excessif et nuances de gris irrégulières.

    Chacun a une cause identifiable : tension de pose, fil de bord côtes inadapté, réglage machine, maille non stabilisée, lot de fil différent. La prévention passe par une fiche technique précise, un échantillon scellé et un rapport de contrôle par lot. Sur les gris et les tons clairs, prévoyez une validation couleur à chaque production, car c’est là que les écarts se voient le plus.

    Les exigences de conformité complètent le dossier : pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, dans le cadre général de REACH. Les règles de dénomination des fibres sont accessibles sur EUR-Lex, et un rapport social comme amfori BSCI complète le dossier fournisseur.

    Un dernier point sur le contrôle en production : prévoyez un relevé de mesures au démarrage de chaque série, pas seulement à la fin. Sur un sweat col rond, une dérive de tension sur la pose d’encolure se détecte dès les premières pièces ; détectée en fin de série, elle impose de retoucher ou d’écarter des dizaines de pièces. Ce relevé de début de série coûte quelques minutes et évite un arbitrage difficile au moment de l’expédition.

    Sur le plan réglementaire, un sweat col rond reste soumis aux exigences habituelles des vêtements. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Enfin, n’oubliez pas de suivre un indicateur simple mais décisif : le taux de retour lié au fit ou à la tenue du col. Sur un sweat col rond, ce chiffre vaut mieux qu’un long rapport de contrôle, car il mesure le résultat réel auprès du client. Suivez-le par taille et par coloris. Une dérive sur un coloris précis oriente vers un problème de fil ou de teinture ; une dérive sur une taille précise oriente vers la gradation. Ce diagnostic rapide évite de corriger au hasard. Sur le volet conformité, retenez que le contrôle des substances s’appuie en général sur l’OEKO-TEX Standard 100, complété par le cadre REACH pour les substances restreintes. Un dernier conseil pratique : faites figer par écrit les valeurs cibles et les tolérances de l’encolure et du bas côtes, pas seulement les mesures du corps. Ces deux zones sont la cause la plus fréquente des réclamations retail, et elles ne figurent presque jamais dans les fiches de mesures standard. Ajouter ces lignes coûte quelques minutes au moment du développement et évite des discussions longues au moment d’une livraison.

    FAQ : réponses aux questions les plus posées

    Quelles sont les meilleures marques de sweats ?

    Pour un fournisseur retail, l’observation utile porte sur la constance : encolure qui tient, couleur stable entre lots, mesures conformes. Ces qualités se mesurent, elles ne se devinent pas. Établissez un standard écrit, puis vérifiez que votre fabricant le tient sur trois commandes successives.

    Quelles sont les marques de sweats françaises ?

    Plusieurs marques françaises conçoivent localement et produisent en Europe ou en Asie. Elles servent de repère de marché : grammages pratiqués, coupes dominantes, standards de présentation. Cette lecture aide à positionner votre gamme, elle ne remplace pas un cahier des charges.

    Quels sont les différents types de cols pour sweats ?

    On distingue principalement le col rond, le col V et le col zippé, auxquels s’ajoutent les encolures doublées et les rubans de propreté. Le col rond reste le plus courant sur les gammes basiques ; la construction du bord côtes et son retour élastique sont les critères techniques décisifs.

    Quelle est la marque populaire de hoodies ?

    La question porte sur un autre produit. Pour un sweat col rond, le repère utile n’est pas la notoriété mais le standard de construction : largeur de côtes, tension de l’encolure, stabilité du bas. C’est ce standard qui détermine la durée de vie perçue de la pièce.

    Quel MOQ prévoir pour un sweat col rond ?

    Le seuil dépend de la maille et du coloris : une série courte reste possible sur maille et coloris de stock, tandis qu’une teinture dédiée impose des quantités nettement plus élevées, exprimées par couleur. Ces paliers varient selon l’atelier et doivent être confirmés au devis, référence par référence.

    Sur le volet réglementaire, les règles de dénomination des fibres sont consultables sur EUR-Lex, et les fiches de CottonWorks documentent le comportement des fibres au lavage.

    Fixez le bloc, le grammage et les coloris via la page contact, examinez la page fabricant de sweats col rond et vérifiez les capacités de production.

  • Fabricant de sweats personnalisés : la pièce discrète qui structure une gamme — sourcing B2B

    Le sweat col rond est la pièce que les marques traitent après le hoodie, alors qu’elle porte souvent la majorité du volume. Sur cette requête, la moitié du top 10 français est occupée par des marques de distribution et un cinquième par des acteurs made in France : les contenus expliquent le style, pas la production. Ce guide couvre l’arbitrage entre col rond et capuche, les blocs de fit, l’échelle de grammages, l’encolure et les finitions, les surfaces de décoration, la planification couleur, le prix et les seuils, et la cohérence avec une gamme de hoodies.

    Repère chiffré : un sweat col rond se situe généralement entre 280 et 500 g/m². Le choix du grammage détermine le tombé : une coupe boxy en maille légère ne tient pas la silhouette.

    BlocLargeurLongueurUsage
    ClassiqueStandardStandardBase polyvalente
    Décontracté+4 à +8 cm+2 cmConfort quotidien
    Boxy+8 à +12 cm−2 à −4 cmStreetwear

    Stratégie col rond contre sweat à capuche

    Les deux pièces ne jouent pas le même rôle commercial : la capuche apporte du style, le col rond apporte du volume.

    Le sweat à capuche bénéficie d’une forte visibilité, mais il implique davantage d’accessoires — capuche, cordon, œillets, renforts — donc un coût supérieur. Le col rond est plus simple, plus rapide à produire et souvent plus rentable à l’unité vendue. Dans une gamme, le col rond sert de socle : il porte les coloris de base et les volumes, tandis que le hoodie porte l’identité.

    La combinaison la plus efficace consiste à décliner un même bloc de corps sur les deux modèles, pour partager le patronage et les approvisionnements.

    Le col rond se vend plus large et se décore plus facilement sur toute la surface ; le sweat à capuche coûte plus cher en pièces et en temps de confection, mais porte l’identité de marque. Pour une première collection, un col rond majoritaire avec une capuche en référence d’appel couvre mieux la demande.

    Blocs de fit : classique, décontracté, boxy

    Trois blocs suffisent à couvrir l’essentiel du marché du sweat col rond.

    Le bloc classique suit une gradation standard. Le bloc décontracté ajoute quelques centimètres au buste sans modifier la longueur, ce qui donne une pièce confortable sans effet oversize. Le bloc boxy élargit nettement et raccourcit légèrement. Le point critique est le même dans les trois cas : la position d’épaule et la largeur d’emmanchure doivent rester proportionnées. Un col rond dont l’épaule descend trop paraît simplement trop grand.

    Trois blocs suffisent : classique, décontracté et boxy. Chacun se décrit par l’ampleur de poitrine, la longueur de corps et la hauteur d’emmanchure, avec une tolérance écrite. Multiplier les blocs sans volume derrière revient à financer des patrons qui ne seront jamais commandés.

    Échelle de grammages et structure

    Les grammages disponibles déterminent l’usage, mais aussi la structure de la gamme.

    Les grammages bas conviennent aux sweats de mi-saison légers et aux marchés tempérés. Les grammages intermédiaires constituent le cœur de gamme. Les grammages élevés apportent une tenue qui valorise les coupes amples et les pièces d’hiver. Évitez de multiplier les niveaux : trois grammages suffisent à structurer une offre, au-delà vous multipliez les approvisionnements et les essais sans gain commercial clair.

    Le grammage et la structure se décident ensemble : entre 280 et 320 g/m² pour une pièce de mi-saison, 350 à 400 g/m² pour le classique, au-delà de 400 g/m² pour une pièce structurée. La structure de maille modifie la main plus que le poids seul : un molleton gratté de 350 g/m² ne se perçoit pas comme un jersey de 400 g/m².

    Encolure côtes et détails de poignets

    L’encolure et les poignets déterminent la tenue perçue et la fidélité du client.

    Un bord côtes d’encolure trop serré remonte, trop souple il se détend. Sa largeur, son élasticité et son retour après lavage doivent être validés sur échantillon lavé. Les poignets suivent la même logique : c’est leur tension qui maintient la manche en place. Demandez la composition du fil utilisé pour ces éléments : une différence de taux d’élasthanne avec le corps du vêtement crée un déséquilibre visible après quelques lavages.

    L’encolure en côtes 2×2 tient mieux que le 1×1 sur un sweat lourd, à condition d’une tension de pose régulière. Comptez 5 à 8 % d’élasthanne dans le bord et mesurez la reprise après cinq lavages. Les poignets suivent la même règle : un bord trop souple s’ouvre, un bord trop serré marque le poignet.

    Surfaces d’impression et de broderie

    Un col rond offre une surface continue sur le devant, ce qui simplifie l’impression d’un motif large.

    L’absence de fermeture centrale évite les contraintes de placement du sweat zippé : un visuel frontal peut occuper une large zone sans être coupé. En revanche, l’encolure limite la position haute du motif : un visuel trop rapproché du col donne une impression de compression. Pour la broderie, la polaire impose un renfort et une densité adaptés à l’épaisseur. Dans tous les cas, validez sur pièce montée puis lavée.

    Sweat col rond en polaire pour une gamme de basiques

    Sur un molleton, la broderie demande un entoilage qui évite l’affaissement du motif ; l’impression exige une surface plane et une pression maîtrisée pour ne pas écraser la maille. Comptez un emplacement poitrine et un dos, et validez sur une pièce montée : un test sur carré de tissu ne reproduit pas le relief.

    Planification couleur pour une gamme basique

    Quatre à six coloris suffisent pour une gamme basique, avec deux neutres qui portent le volume.

    Les neutres — noir, gris, écru — se vendent régulièrement et vieillissent bien. Les coloris de saison apportent du renouvellement. Au-delà de six références, la gestion des stocks devient coûteuse, et chaque teinture dédiée augmente le seuil de quantité. Vérifiez également la disponibilité durable des coloris retenus : un coloris interrompu en cours de saison vous oblige à changer de teinte en plein réassort.

    Une gamme basique tient sur quatre couleurs : deux permanentes qui admettent le réassort, deux de saison qui s’épuisent sans reconduction. Chaque coloris est une référence complète, avec son stock et sa rotation. Ajouter une cinquième couleur double le risque d’inventaire plus qu’il n’élargit la vente.

    Prix et contraintes de MOQ

    Le prix d’un sweat col rond se lit en lignes, et les seuils dépendent de la disponibilité de la maille.

    Comptez la maille, les accessoires (bords côtes, étiquettes), la confection, la décoration, le contrôle et la logistique. Le seuil de quantité varie ensuite selon trois situations : série courte sur maille de stock, série moyenne sur tissu de stock, et série longue sur maille ou teinture dédiée. Ces paliers sont des ordres de grandeur propres à chaque atelier et doivent être confirmés au devis, référence par référence.

    Le prix dépend du palier atteint : une maille et un coloris de stock ouvrent la série courte, un tissu de stock demande environ 1 000 pièces par couleur, une teinture dédiée se situe autour de 3 000 pièces par couleur. Confirmez chaque palier au devis, et vérifiez s’il s’applique par référence ou sur le volume global.

    Cohérence avec la gamme de hoodies

    Un col rond qui partage la maille et les accessoires du hoodie simplifie tout : approvisionnement, coloris, réassort.

    En conservant la même famille de maille et la même référence d’élastique, vous cumulez les quantités et atteignez plus vite les paliers de prix. La cohérence se voit aussi côté client : une gamme où le col rond et le hoodie ont la même main et les mêmes coloris paraît plus construite. Cette unité est un avantage commercial autant qu’industriel.

    Les exigences de conformité s’intègrent au dossier produit : pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, dans le cadre général de REACH. Les obligations de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète le dossier.

    Sweat à capuche et col rond d'une même gamme de basiques

    Un dernier point sur la planification : une gamme basique se juge à sa capacité à être réassortie. Trois éléments doivent être figés dès la première commande : la maille, la référence d’élasthanne des bords côtes et le coloris de référence. Ces trois éléments déterminent la main, la tenue et la teinte. Si l’un d’eux change entre deux commandes, la différence sera visible en rayon, même pour un client peu attentif.

    Sur le plan réglementaire, un sweat personnalisé reste soumis aux mêmes exigences qu’un sweat standard. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Enfin, pensez la gamme comme un système plutôt que comme une liste. Un col rond, un sweat à capuche et une pièce plus épaisse peuvent partager la même maille, la même référence d’élastique et la même palette de coloris. Cette unité produit trois effets : elle simplifie vos approvisionnements, elle accélère l’atteinte des paliers de quantité et elle rend la gamme lisible pour le client. C’est souvent ce qui distingue une marque qui se développe d’une marque qui empile des références sans logique. Pour le volet chimique, la référence usuelle reste l’OEKO-TEX Standard 100, dans le cadre fixé par REACH. Un dernier conseil de suivi : établissez, pour chaque référence, une fiche interne mentionnant maille, grammage, coloris, mesures et accessoires. Cette fiche devient le document unique de référence pour vos commandes et vos échanges avec le fabricant. Elle vous permet aussi de comparer deux ateliers sur une base identique, ce qui est indispensable si vous souhaitez faire jouer la concurrence sans risque de dérive produit. La plupart des écarts entre deux séries s’expliquent par une fiche imprécise plutôt que par un fournisseur négligent.

    FAQ : réponses aux questions les plus posées

    Quel est le meilleur site pour personnaliser un sweat ?

    Tout dépend du volume. Pour quelques pièces, une boutique de personnalisation à l’unité suffit : on part d’un sweat existant et on ajoute un marquage. Pour une collection de marque, il faut un fabricant : patron, gradation, choix de maille, décoration et conditionnement. Les deux réponses ne s’adressent pas au même acheteur.

    Où puis-je créer des vêtements personnalisés en volume ?

    Chez un fabricant qui maîtrise le développement produit et la production en série, avec un seuil documenté. Le point clé est la cohérence entre la fiche technique, le patron et le contrôle final. Réclamez le détail des postes de coût et les paliers de quantité : deux devis sans la même composition ne se comparent pas.

    Où puis-je fabriquer des t-shirts personnalisés ?

    La démarche est identique à celle d’un sweat à capuche : fiche technique, patronage, échantillonnage, production. Les différences portent sur la maille, plus légère, et sur les techniques de décoration, mieux adaptées aux surfaces fines. Un même atelier couvre souvent les deux familles si son parc machines le permet.

    Quel est le meilleur site pour personnaliser des vêtements ?

    Quel grammage choisir pour un sweat col rond ?

    La plage courante va d’environ 280 à 500 g/m². Un grammage intermédiaire convient à la plupart des usages ; les valeurs élevées apportent la tenue qui valorise les coupes amples. La décision se valide sur un sweat porté, car la main dépend autant de la structure de maille que du poids au mètre carré.

    Les fiches de CottonWorks documentent le comportement des fibres au lavage, et pour le marché français les contrôles relèvent de la DGCCRF. Sur le volet conformité, la dénomination des fibres se lit dans le règlement UE 1007/2011, et un rapport social comme amfori BSCI complète le dossier fournisseur.

    Présentez votre gamme de sweats col rond via la page contact, passez en revue la page fabricant de sweats col rond et découvrez les modèles disponibles.

  • Fabricant de hoodies imprimés en DTG : petites séries sans écran

    L’impression numérique directe — DTG — est la technique qui a rendu possible la personnalisation à petite échelle : pas d’écran, pas de calage, une pièce à la fois. Sur cette requête, le top 10 français est partagé entre marques, acteurs B2B, marketplaces et médias, sans explication technique sur la fixation de l’encre sur une polaire. Ce guide couvre le fonctionnement du DTG sur maille épaisse, la préparation des fichiers, la tenue au lavage, les cas où la technique excelle, la combinaison avec la broderie, l’économie d’une série courte, le contrôle qualité et l’organisation d’un flux print-on-demand.

    Repère chiffré : un hoodie DTG se situe généralement entre 300 et 500 g/m². Sur une polaire, la surface en bouclettes est plus difficile que le jersey : la préparation et la pression pèsent davantage que la qualité de l’imprimante.

    SupportComportement DTGRemarque
    Jersey cotonTrès bonRendu net, détail préservé
    Polaire boucléeMoyen à bonPréparation déterminante
    Molleton grattéPlus délicatEncre qui s’enfonce
    Mélanges synthétiquesFaibleAdhérence limitée

    Comment l’encre DTG se fixe sur la polaire

    L’encre est déposée puis fixée à la chaleur : c’est la préparation du support qui détermine la qualité du résultat.

    Sur une polaire, la surface présente des bouclettes irrégulières : l’encre doit pénétrer sans saturer. Un prétraitement adapté stabilise le dépôt et limite la diffusion, tandis qu’une pression et une température maîtrisées assurent la fixation. Une préparation trop légère donne des contours flous et un rendu terne ; trop lourde, elle rigidifie la zone imprimée. C’est pour cette raison que deux ateliers équipés d’imprimantes identiques peuvent produire des résultats très différents.

    L’encre est déposée puis fixée à la chaleur : sur une polaire, la fibre doit être propre et plane pour que le liant accroche. Un molleton bouclé demande une pression et une température plus élevées, au risque de marquer la maille.

    Préparation du fichier et profil couleur

    Le fichier doit être préparé pour l’impression textile, pas pour l’écran.

    Quatre points comptent : la résolution, le mode colorimétrique, la gestion du fond et l’épaisseur des traits. Un visuel comportant de nombreux détails fins et des dégradés complexes rendra moins bien sur polaire qu’un aplat franc. Demandez le profil couleur utilisé par l’atelier et adaptez le fichier en conséquence : c’est la seule manière de rapprocher le rendu de votre intention.

    Fournissez un fichier vectoriel ou un bitmap à la bonne résolution, avec un profil colorimétrique convenu. Le rendu dépend du support : une couleur validée sur un écru ne se transpose pas sur un noir. Faites valider une épreuve physique avant tout tirage.

    Conservez le fichier validé comme référence de production : c’est lui qui garantit que la deuxième commande sortira identique à la première.

    Où le DTG fonctionne le mieux

    Le DTG excelle sur les visuels richement colorés, les petites séries et les produits à variantes multiples.

    Trois cas d’usage typiques : un visuel photographique ou dégradé impossible à sérigraphier sans coût de calage ; une série de vingt à cinquante pièces multicolores ; un catalogue en ligne avec de nombreuses références et de faibles volumes par référence. À l’inverse, un logo simple monochrome en grand volume sera presque toujours plus économique en sérigraphie ou en broderie.

    Le DTG excelle sur les petites séries, les visuels détaillés et les commandes unitaires en ligne. Il perd son avantage sur les grands tirages monochromes, où la sérigraphie coûte moins cher, et sur les fibres synthétiques, qui exigent un prétraitement spécifique.

    Tenue au lavage et toucher

    La tenue dépend de la fixation et de l’entretien : un lavage à haute température accélère le vieillissement.

    Le test de référence est identique à celui des autres décorations : laver l’échantillon plusieurs fois selon les instructions prévues, puis comparer l’opacité, la souplesse et la netteté des contours. Sur une polaire, la zone imprimée a naturellement un toucher plus rigide que sur un jersey : si votre positionnement exige une souplesse maximale, testez avant de vous engager sur un grand visuel.

    Hoodie imprimé en DTG sur maille polaire

    Un DTG bien exécuté résiste à plusieurs dizaines de lavages à 30 °C, mais il durcit légèrement au toucher sur une zone large. Testez cinq lavages avant d’approuver, et préférez un visuel de taille modérée pour limiter la surface encrée.

    Combiner DTG et broderie ou écussons

    La combinaison la plus lisible associe un écusson ou une broderie à une impression numérique.

    Un écusson cousu apporte du relief et un rendu premium, tandis que l’impression prend en charge les surfaces colorées. L’ordre des opérations doit être précisé : l’impression vient généralement avant la pose de l’écusson, pour éviter de presser une pièce déjà assemblée. Cette approche permet aussi de réduire le nombre de couleurs imprimées et donc le coût du visuel.

    Sur un sweat, l’usage courant associe un visuel DTG sur la poitrine et une broderie ou un écusson sur la manche ou la capuche. Chaque technique a sa tolérance de position : définissez un gabarit unique pour que les marquages s’alignent sur toute la série.

    Économie d’une série de 20 à 50 pièces

    Sur une petite série, le DTG supprime le coût de calage : l’économie est réelle, mais elle a ses limites.

    Ce qui disparaît : les écrans, leur préparation et le temps d’installation. Ce qui reste : la préparation du support, le temps machine par pièce et le contrôle qualité. Ce qui apparaît : un coût unitaire plus élevé qu’en sérigraphie sur grand volume, et une variabilité plus grande entre les pièces. La bonne lecture consiste à comparer le coût total du test, en incluant les échantillons, avec la valeur de l’information qu’il apporte.

    Sur ces volumes, le DTG évite les frais de préparation de la sérigraphie et l’utillaje de la broderie. Le coût se concentre sur la pièce vierge et le temps de manipulation : vérifiez le prix complet, pas le seul coût d’impression.

    Contrôle qualité des impressions numériques

    Trois points à contrôler à réception : le positionnement, la netteté des contours et la régularité entre pièces.

    Sur une série numérique, les écarts apparaissent à l’intérieur du lot : deux pièces du même carton peuvent présenter des différences de densité. Prévoyez un contrôle par prélèvement, avec une pièce de référence pour comparaison. Notez également les conditions d’impression — température ambiante, humidité — car elles influencent la fixation.

    Contrôlez l’alignement du visuel, l’uniformité de la couche d’encre et l’absence de bavures sur les bords. Comparez chaque pièce à l’épreuve approuvée, sous une lumière neutre. Sur un petit lot, il n’y a pas de pièce de rechange : un défaut visible se paie en reprises.

    Consignez ces contrôles par lot, avec le numéro d’épreuve correspondant : en cas de réclamation, la comparaison devient immédiate.

    Organiser un flux print-on-demand

    Un flux de production à la commande repose sur un stock stable et une fiche produit figée.

    Trois conditions à un flux print-on-demand : un stock de vierges constant, un fichier validé par visuel et une procédure de contrôle documentée. Sans stock stable, le flux casse à la première rupture de taille ou de couleur. Ajoutez le volet conformité : pour les pièces qui touchent la peau, la OEKO-TEX Standard 100 et le cadre REACH ; les dénominations de fibres sont fixées par le règlement UE 1007/2011, et les contrôles français relèvent de la DGCCRF. Les fiches de CottonWorks complètent la lecture du comportement des fibres au lavage.

    Sweat à capuche délavé prêt pour une impression numérique

    Un dernier conseil sur la production : le DTG se prête particulièrement bien à une organisation en binôme, avec un poste de préparation et un poste d’impression. Cette séparation réduit les temps morts, car le prétraitement d’une pièce peut être conduit pendant l’impression de la précédente. Sur une série de trente à cinquante pièces, ce simple agencement change le délai de production. Demandez à votre atelier comment il organise ces deux postes : la réponse renseigne sur sa maturité industrielle.

    Sur le plan réglementaire, un sweat imprimé reste soumis aux exigences habituelles. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Enfin, anticipez la question de la constance entre les pièces. En impression numérique, deux exemplaires du même visuel peuvent différer légèrement : densité d’encre, netteté des contours, toucher. Ce n’est un problème que si votre positionnement exige une homogénéité stricte. Dans la plupart des cas, le consommateur ne le remarque pas — mais votre contrôle qualité doit savoir distinguer une variation normale d’un défaut réel. Fixez ce seuil par écrit avec l’atelier, avec des pièces de référence acceptées et refusées. Un dernier conseil d’organisation : sur un flux print-on-demand, la qualité dépend moins de la machine que de la procédure. Une fiche par visuel, indiquant le fichier validé, la dimension, le placement et le support, évite les erreurs de production quand plusieurs opérateurs se relaient. Cette formalisation paraît lourde au démarrage ; elle devient indispensable dès que le volume augmente, car elle seule garantit qu’une commande du soir ressemble à une commande du matin. Enfin, gardez une trace écrite de vos paramètres validés : support, prétraitement, pression, température et fichier. Sur une impression numérique, une partie du résultat dépend de réglages qui ne figurent pas sur la fiche produit. Cette fiche technique maison est ce qui vous permettra de reproduire le même rendu, y compris chez un autre atelier.

    FAQ : réponses aux questions les plus posées

    Quels sont les inconvénients de l’impression DTG ?

    Trois points reviennent : un coût unitaire plus élevé sur grand volume, une tenue dépendante de la préparation du support, et un toucher plus rigide sur les grandes surfaces de polaire. À cela s’ajoute une variabilité entre pièces au sein d’un même lot, qui impose un contrôle par prélèvement.

    Impression DTG ou DTF, quelle différence ?

    Le DTG imprime directement sur le vêtement, sans transfert. Le DTF imprime sur un film, qui est ensuite pressé sur le textile. Le DTF offre une grande latitude de supports et de couleurs, mais il ajoute une couche de film, donc un toucher différent. Le choix dépend du support, du visuel et du rendu attendu, et se valide sur échantillon.

    Quel est le coût d’une impression sur un sweat ?

    Le coût dépend de la surface imprimée, du temps machine par pièce et de la préparation du support. Sur une petite série, le coût unitaire reste plus élevé qu’en sérigraphie sur grand volume, mais il n’y a pas de calage à amortir. Demandez toujours un prix rendu, incluant le produit, l’impression et le conditionnement.

    Où puis-je trouver un fournisseur de t-shirts ou de sweats de qualité ?

    La constance du support décide du résultat : grammage stable, couleur régulière entre deux lots, retrait maîtrisé. Demandez la fiche technique, un relevé de retrait après lavage et un échantillon en plusieurs tailles. Un fournisseur qui ne documente pas ces points rendra votre impression imprévisible.

    Le DTG convient-il à une production régulière ?

    Oui, à condition de disposer d’un stock de vierges stable et d’un fichier validé. C’est le format le plus courant en print-on-demand : de nombreuses références, de faibles volumes par référence, aucune contrainte de calage. En revanche, sur un visuel simple en volume important, la sérigraphie ou la broderie restent plus économiques.

    Évaluez la faisabilité de votre projet DTG depuis la page contact, lisez la page fabricant de sweats à capuche et explorez les modèles disponibles.

  • Fabricant de hoodies imprimés : choisir la technique selon le visuel — sourcing B2B

    Sur un sweat à capuche, l’impression n’est pas une technique unique : c’est un choix à faire en fonction du visuel, du volume et du support. Sur cette requête, la moitié du top 10 français est occupée par des marques de distribution et un cinquième par des acteurs B2B : personne n’explique les limites de la sérigraphie sur polaire ni la préparation des fichiers. Ce guide couvre la sérigraphie sur maille épaisse, les familles d’encres, le placement, la correspondance couleur, le séchage, le coût par volume, l’association avec la broderie et la checklist des fichiers.

    Repère chiffré : un sweat imprimé se situe généralement entre 300 et 500 g/m². Plus la maille est épaisse, plus l’encre doit pénétrer sans saturer, ce qui modifie le réglage et le rendu.

    TechniqueVolume minimalRendu sur polaire
    SérigraphieÉlevéNet, opaque
    Impression numériqueFaibleSouple, dépend du support
    TransfertFaiblePrécision élevée
    Appliqué thermocolléModéréRelief net

    Sérigraphie sur polaire : limites et atouts

    La sérigraphie offre l’opacité et la tenue les plus solides, mais elle supporte mal les petites séries et les surfaces irrégulières.

    Sur une polaire, la surface en bouclettes absorbe l’encre différemment d’un jersey : il faut souvent une passe d’underbase pour obtenir un aplat homogène, ce qui ajoute un écran et un passage. L’atout reste la durabilité et l’opacité, en particulier sur les fonds foncés. La limite est le coût de calage : un écran par couleur, donc un volume minimal qui rend la technique inadaptée à une série de trente pièces multicolores.

    La sérigraphie sur polaire offre une excellente opacité et une bonne tenue au lavage, à condition d’adapter l’encre et la pression. Sa limite est la surface : un molleton bouclé absorbe l’encre de façon irrégulière, et chaque couleur ajoute une passe et une trame.

    Encres à l’eau, plastisol et spécialités

    Trois familles d’encres, trois comportements : à l’eau, plastisol et spécialités à effet.

    Les encres à l’eau offrent un toucher souple et un rendu plus mat, mais elles demandent un contrôle rigoureux du séchage. Le plastisol donne un aplat opaque et durable, avec un toucher plus épais. Les spécialités — encres gonflantes, métallisées, à relief — apportent des effets mais compliquent le passage en série et la prévisibilité. Pour un sweat, la règle pratique est de privilégier un rendu souple sur les grandes surfaces et de réserver les effets aux petits motifs.

    L’encre à l’eau donne un toucher souple et une faible épaisseur, mais elle tient moins bien sur les teintes foncées et demande un séchage maîtrisé. Le plastisol couvre fortement et résiste mieux, au prix d’un toucher plus épais. Sur polaire, la sous-couche blanche est souvent nécessaire.

    Placement, taille et visuels multicolores

    Le placement se définit en centimètres, et le nombre de couleurs se limite en fonction du volume.

    Sur un sweat, les zones utiles sont la poitrine, le dos et la manche. Un visuel multicolore augmente le nombre d’écrans, donc le coût de calage : au-delà de trois ou quatre couleurs, la sérigraphie devient coûteuse sur petites séries. Deux stratégies permettent de contourner la contrainte : réduire la palette à deux teintes et jouer sur la trame, ou combiner impression et broderie pour limiter les couleurs imprimées.

    Chaque couleur supplémentaire ajoute une trame, une passe et un temps de séchage : au-delà de quatre couleurs, le coût unitaire progresse vite sur un petit volume. Fixez un gabarit de position et une taille maximale par emplacement, et validez sur pièce montée.

    Correspondance couleur sur série

    Une couleur validée sur écran ne correspond pas à une couleur imprimée : il faut une épreuve physique.

    Demandez une épreuve sur le tissu définitif, validée sous une lumière convenue, puis conservez-la comme référence contractuelle. Sur les fonds foncés, prévoyez que la sous-couche modifie légèrement la teinte perçue. Cette étape paraît secondaire, mais c’est elle qui évite les écarts visibles entre deux séries — le motif de réclamation le plus fréquent sur les programmes imprimés.

    Validez les teintes sur le tissu définitif et conservez une référence scellée. Sur une polaire teinte, l’encre rend différemment que sur un jersey clair : une couleur approuvée sur écran ne se transpose pas. Prévoyez une tolérance écrite pour chaque couleur.

    Conservez la référence scellée en atelier : c’est elle qui servira de juge pour la deuxième commande, et non une photo prise sur téléphone.

    Séchage et tenue au lavage

    La tenue d’une impression dépend davantage du séchage que de l’encre elle-même.

    Un séchage insuffisant laisse l’encre migrer au premier lavage ; un séchage excessif fragilise la maille. Le test utile est simple : laver l’échantillon selon les instructions prévues, puis comparer l’opacité, la souplesse et la netteté des contours. Sur un sweat, les zones les plus sollicitées sont les plis et les coutures, où l’encre se craquelle plus vite.

    Le séchage se fait entre chaque passe : une température insuffisante laisse l’encre s’effacer au premier lavage, une température excessive déforme la maille. Faites tester cinq lavages à 30 °C avant d’approuver la série.

    Ce réglage se note dans la fiche technique : température et durée de passage doivent être reproductibles d’une série à l’autre, sinon la tenue varie sans qu’aucun paramètre visible ait changé.

    Coût par impression selon le volume

    Le coût se décompose en deux parties : le calage, fixe, et le passage, variable.

    Le calage — écrans, réglages, épreuve — se répartit sur la quantité : plus le volume est élevé, plus son effet par pièce diminue. Le passage suit le nombre de couleurs et la surface imprimée. C’est pourquoi la sérigraphie devient compétitive à partir de quelques centaines de pièces par motif, tandis que l’impression numérique reste plus économique en dessous. Comparez toujours sur le prix de revient rendu.

    Hoodie imprimé par sérigraphie sur maille polaire

    Le coût se compose des trames, du réglage de la presse, du temps de séchage et de la manipulation. Sur 20 pièces, le réglage domine ; sur 500, c’est le nombre de couleurs qui pèse. Demandez le prix par emplacement et par tranche de volume.

    Associer impression et broderie

    La combinaison la plus robuste consiste à broder les petits éléments et à imprimer les grandes surfaces.

    Un logo poitrine brodé reste net durable, tandis qu’un visuel de dos imprimé offre une surface et une souplesse que la broderie ne permet pas. L’ordre des opérations compte : la broderie s’exécute généralement avant l’impression, pour éviter d’abîmer l’encre sous la presse. Précisez cet ordre dans la fiche technique, sinon l’atelier décidera selon son organisation.

    L’usage courant combine un visuel imprimé dans le dos et un logo brodé sur la poitrine ou la manche. Chaque technique a sa propre tolérance de position : définissez un gabarit unique pour que les marquages s’alignent sur toute la série.

    Prévoyez cet alignement dès la validation du visuel : un logo brodé centré sur une impression déjà posée demande une précision de quelques millimètres, à contrôler pièce par pièce sur le premier lot.

    Checklist des fichiers avant production

    Six points à vérifier : format vectoriel, séparation des couleurs, épaisseur des traits, taille dans la zone utile, fond de référence et validation écrite.

    Un fichier prêt à produire évite les allers-retours : contours fermés, traits d’au moins quelques dixièmes de millimètre, couleurs en références nommées plutôt qu’en RVB. Indiquez également la dimension finale souhaitée, car un visuel redimensionné modifie l’épaisseur perçue des traits. Le fichier validé doit être archivé : c’est lui qui garantira l’identité du motif au réassort.

    Le volet conformité se traite en parallèle : pour les pièces en contact avec la peau, le contrôle des substances relève de la OEKO-TEX Standard 100, dans le cadre de REACH. Les dénominations textiles sont fixées par le règlement publié sur EUR-Lex, et les contrôles français relèvent de la DGCCRF. Les fiches de CottonWorks complètent la lecture du comportement des fibres au lavage.

    Sweat à capuche imprimé prêt à être conditionné

    Un dernier point sur la préparation : la réussite d’un sweat imprimé se joue souvent avant la production, dans la qualité du fichier fourni. Un visuel aux contours imprécis, aux dégradés mal séparés ou aux polices non vectorisées produit systématiquement des reprises. Prenez l’habitude de livrer trois éléments ensemble : le fichier vectoriel, une image de référence en haute résolution et une note indiquant la dimension finale attendue. Ce trio évite la majorité des allers-retours.

    Sur le plan réglementaire, un sweat imprimé reste un vêtement soumis aux exigences habituelles. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Enfin, documentez chaque visuel validé : fichier vectoriel, épreuve couleur signée, dimensions et emplacement. Ce dossier est votre garantie de constance : il évite qu’un réassort soit imprimé avec un fichier légèrement différent, une dimension décalée ou une teinte non validée. Sur un programme imprimé, c’est cette documentation qui distingue une marque capable de reproduire son produit d’une marque qui dépend de la mémoire de son atelier. Un dernier conseil de production : sur une série imprimée, prévoyez toujours quelques pièces supplémentaires au-delà du volume demandé. Elles servent à remplacer les exemplaires non conformes détectés au contrôle, sans attendre une reprise de production. Sur une série courte, ce surplus change peu le coût total mais évite une rupture sur une taille ou une couleur précise — un scénario fréquent lorsque le visuel est en promotion. Enfin, prévoyez la question de la propriété des fichiers avant la production. Un visuel créé en interne vous appartient, mais un fichier retravaillé par l’atelier doit aussi vous être transmis dans sa version finale. Cette précaution évite d’être dépendant d’un prestataire pour le réassort, et elle vous permet de comparer plusieurs ateliers sur une base identique.

    FAQ : réponses aux questions les plus posées

    Quelle technique choisir pour imprimer un sweat à capuche ?

    Cela dépend du visuel et du volume. Un motif simple et monochrome sur une petite série s’oriente vers l’impression numérique ; un visuel opaque sur fond foncé, en quantités importantes, justifie la sérigraphie. Pour un petit logo durable, la broderie reste la référence. Ces choix se comparent sur le prix de revient rendu, pas sur un tarif au passage.

    Combien de couleurs peut-on imprimer sur un sweat ?

    Techniquement, aucune limite stricte : chaque couleur ajoute un écran et un passage. Économiquement, la contrainte apparaît vite : au-delà de trois ou quatre couleurs sur une petite série, le calage pèse plus lourd que l’impression elle-même. Réduire la palette ou déplacer une partie du motif en broderie permet de tenir le budget.

    L’impression tient-elle au lavage sur une polaire ?

    Elle tient durablement si le séchage est correctement conduit et si les instructions d’entretien sont respectées. Le test à exiger est simple : laver l’échantillon imprimé plusieurs fois, puis comparer l’opacité, la souplesse et la netteté. Les points de faiblesse sont les plis et les coutures, où l’encre craquelle plus vite.

    Comment garantir la correspondance des couleurs en série ?

    En validant une épreuve physique sur le tissu définitif, sous une lumière convenue, puis en la conservant comme référence contractuelle. Sur fond foncé, tenez compte du fait que la sous-couche modifie légèrement la teinte perçue. Sans épreuve validée, chaque lot peut être légèrement différent sans qu’aucune règle ne soit violée.

    Peut-on combiner impression et broderie ?

    Oui, et c’est souvent la solution la plus efficace : broderie pour les petits éléments, impression pour les grandes surfaces. Il faut alors préciser l’ordre des opérations, la broderie intervenant généralement avant l’impression. Cet ordre doit figurer dans la fiche technique pour éviter que l’atelier ne l’impose selon sa propre organisation.

    Cadrez votre impression de sweat depuis la page contact, étudiez la page fabricant de sweats à capuche et parcourez les modèles disponibles.

  • Fabricant de hoodies brodés : nombre de points, renfort et placement — sourcing B2B

    La broderie est la décoration la plus durable sur un sweat à capuche — et la plus exigeante techniquement. Sur cette requête, neuf résultats français sur dix sont des marques de distribution et des boutiques de personnalisation à l’unité : personne n’explique comment se prépare un fichier de broderie sur polaire, ni comment le nombre de points influence le coût. Ce guide couvre la numérisation, la densité de points, le renfort, le placement, les types de broderie, les tests de tenue au lavage, la correspondance des fils et l’échantillonnage.

    Repère chiffré : un sweat brodé se situe généralement entre 350 et 500 g/m². Sur une maille épaisse, la broderie demande un renfort adapté, sans quoi le motif s’enfonce dans la matière ou déforme la surface.

    Type de broderieEffetPoints/cm²Usage courant
    Plate classiqueNet, sobreModéréLogo poitrine
    GonflanteRelief marquéÉlevéLogo frontal
    3D sur mousseVolume importantTrès élevéPièce statement
    AppliquéGrand formatVariableDos, emblème

    Numériser un visuel pour une surface polaire

    La numérisation traduit un visuel en points : c’est l’étape qui détermine le rendu et le coût.

    Sur une polaire, la surface est irrégulière : un visuel trop détaillé produit un motif brouillé, car les détails fins se noient dans la matière. Le numériseur simplifie donc les contours, adapte les angles et choisit une densité compatible avec l’épaisseur. Un fichier vectoriel propre — contours fermés, couleurs séparées — réduit le travail de numérisation et le prix final. À l’inverse, un logo destiné à l’impression, avec dégradés et ombres, exige une réinterprétation complète.

    Demandez toujours une vue de numérisation avant la production : c’est le seul moyen de vérifier le rendu avant de broder la série.

    Faites numériser le visuel par l’atelier qui brodera la série : un fichier numérique réalisé ailleurs peut se comporter différemment sur la machine de production, notamment sur les contours et les lettres fines.

    Densité de points et impact sur le coût

    La densité est la variable qui pilote le coût : plus de points signifie plus de temps machine.

    Un motif complexe peut dépasser plusieurs milliers de points, ce qui allonge chaque passage et consomme du fil. À l’échelle d’une série, la différence devient significative. Deux leviers permettent de maîtriser le coût sans dégrader le rendu : simplifier les détails invisibles à l’œil et éviter les aplats trop denses, qui rigidifient de toute façon le motif sur de la polaire. Le devis de broderie est donc souvent exprimé au nombre de points, pas au centimètre carré.

    La densité se compte en points par millier : plus elle est élevée, plus le motif est couvrant et plus la broderie dure. Le coût suit cette densité. Un logo trop dense sur une polaire légère affaisse le tissu.

    Choix du renfort et de la toile de soutien

    Le renfort stable est ce qui empêche la maille de se déformer sous le motif.

    Sur une polaire légère, un renfort trop rigide durcit la main ; sur une maille lourde, un renfort insuffisant laisse le motif « couler » dans le tissu. Trois familles existent : le renfort thermocollant léger, le renfort découpable et les solutions thermocollées sans papier. Le choix dépend du grammage et de la taille du motif. Précisez également si le renfort reste en place ou s’il est retiré, car cela influence le toucher final.

    Sur un molleton, un renfort thermocollé ou une toile non tissée maintient le motif et l’empêche de s’enfoncer. Le choix dépend du grammage : un renfort trop rigide marque la pièce, un renfort absent laisse le motif se déformer.

    Placement : poitrine, manche, capuche, bas

    Le placement doit être décrit en centimètres à partir de points fixes, pas à l’œil.

    Les repères usuels sont la couture d’épaule pour la poitrine, la couture d’emmanchure pour la manche et la couture de côté pour le bas de corps. Sur une capuche, la contrainte est différente : la surface est courbe et doublée, ce qui complique la mise à plat et le rendu. Indiquez la largeur et la hauteur du motif, et non seulement sa position centrale, car un même visuel n’a pas le même poids selon sa taille.

    Hoodie brodé avec logo sur poitrine et renfort adapté

    Le placement se fixe par un gabarit : distance au bord, hauteur et centrage. Chaque emplacement ajoute une opération et un coût. Validez sur pièce portée, car le rendu change avec la tombée du vêtement.

    Broderie plate, gonflante, 3D

    Trois techniques, trois rendus : plate pour la sobriété, gonflante pour le relief, 3D sur mousse pour le volume.

    La broderie plate convient aux logos institutionnels et aux petits formats, avec un coût maîtrisé. La broderie gonflante ajoute un rembourrage sous les points, ce qui crée un relief sans mousse visible. La 3D sur mousse interpose une couche de mousse entre le tissu et la broderie : l’effet est spectaculaire mais la mousse se dégrade au lavage, surtout à haute température. Chaque technique doit être validée par un échantillon lavé.

    La broderie plate convient à un logo fin ; la broderie gonflante ou 3D utilise une mousse sous le fil pour donner du relief. Le 3D exige un motif simple et des essais : sur un détail fin, le relief brouille la lecture.

    Tests de tenue au lavage et de retrait

    Un échantillon brodé lavé cinq fois vaut mieux qu’une promesse commerciale.

    Les points à vérifier : déformation du motif, apparition de plis autour de la broderie, stabilité du renfort et tenue du fil. Sur une polaire, c’est souvent la zone périphérique du motif qui se déforme en premier. Prévoyez aussi la question du retrait global : une pièce qui se rétracte au lavage rapproche le motif de la couture, ce qui se remarque immédiatement.

    Détail de broderie sur sweat à capuche en polaire

    Testez la broderie après cinq lavages : le motif ne doit ni se déformer ni tirer le tissu. Sur un sweat qui rétrécit, la broderie suit la pièce. Mesurez le retrait sur pièce brodée, pas sur le sweat vierge.

    Conservez la pièce testée comme référence : elle permet de comparer la deuxième commande, et de trancher en cas de doute sur le fil ou le renfort utilisés.

    Correspondance des fils avec le tissu

    Le fil doit être choisi pour le tissu : une nuance identique sur deux matières donne deux rendus différents.

    Sur une polaire, la lumière crée une variation naturelle selon l’axe du motif : un fil brillant produit un contraste que le tissu n’a pas. Prévoyez donc une table de correspondance validée sur le tissu réel, avec les références fil retenues. Cette précision évite les décalages à la deuxième commande, quand le fournisseur remplace un fil par un équivalent théorique.

    Choisissez le fil selon le support : un fil polyester tient mieux sur une polaire teinte, un fil coton convient mieux sur un support naturel clair. Validez la correspondance de teinte sous lumière neutre et inscrivez la référence de fil dans la fiche technique.

    Échantillonnage et validation

    Trois étapes : échantillon de numérisation, échantillon brodé sur pièce montée, puis échantillon de référence scellé.

    L’échantillon de numérisation valide les contours. L’échantillon brodé sur la pièce réelle valide le rendu, la densité et l’emplacement. L’échantillon scellé, conservé par les deux parties, devient la référence contractuelle pour les réassorts. Chaque étape doit s’accompagner d’une fiche indiquant la densité de points, le fil utilisé et la position en centimètres.

    Les seuils de quantité varient selon la technique : une broderie simple depuis un stock de maille permet une série courte, tandis qu’un grand format avec mousse impose des essais et des quantités plus élevées. Ces niveaux doivent être confirmés au devis, emplacement par emplacement.

    Un dernier point sur la production : une broderie réussie demande un atelier équipé et un opérateur expérimenté, car le rendu dépend du réglage autant que du fichier. Deux ateliers avec la même numérisation peuvent produire des résultats différents selon la tension du fil, la vitesse et le renfort. C’est pourquoi la validation sur pièce montée reste indispensable : elle seule permet de juger ce que l’atelier sait réellement faire, et non ce que sa plaquette annonce.

    Sur le plan réglementaire, un sweat brodé reste un vêtement soumis aux mêmes exigences qu’un sweat uni. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Les fiches de CottonWorks documentent le comportement des fibres au lavage, ce qui permet de comparer le retrait d’une broderie selon la matière utilisée. Enfin, gardez en tête que la broderie est un investissement : une numérisation correctement réalisée vous servira pour toutes les commandes suivantes, tandis qu’une numérisation approximative devra être refaite. Demandez à conserver le fichier de broderie produit par l’atelier, ou faites-le produire par votre propre prestataire. C’est ce fichier, associé à l’échantillon scellé et à la fiche de densité, qui garantira que la dixième commande ressemblera à la première — un point souvent négligé jusqu’au jour où le fournisseur change de numériseur. Un dernier conseil de suivi : conservez, pour chaque production brodée, une pièce témoin lavée cinq fois. Cette pièce devient votre référence de vieillissement : elle indique comment le motif évolue réellement, et permet de comparer objectivement deux ateliers ou deux lots. Sur un programme régulier, ce témoin vaut mieux qu’un rapport de contrôle, car il montre ce que le client verra après quelques semaines d’usage.

    FAQ : réponses aux questions les plus posées

    Quelle est la meilleure marque de sweat à capuche ?

    Pour une gamme brodée, le critère utile est la stabilité de la maille : un grammage constant et une surface régulière garantissent un rendu de broderie identique d’une commande à l’autre. Ces qualités relèvent du fabricant et se vérifient sur échantillon scellé, bien plus que sur une comparaison de marques.

    Quelles sont les marques de sweats françaises ?

    Plusieurs marques françaises conçoivent localement et produisent en Europe ou en Asie. Pour un projet de broderie, leur intérêt est documentaire : elles montrent les grammages pratiqués et les placements courants. C’est une base d’analyse, pas un modèle à reproduire.

    Quelle marque de hoodie est à la mode ?

    La mode change, le support demeure : ce qui rend un hoodie reconnaissable, c’est un bloc technique stable, décliné sur plusieurs coloris. Pour votre gamme, l’objectif est donc de figer un grammage, une coupe et un placement de logo, puis de faire varier les couleurs.

    Quelle est la différence entre un hoodie et un sweat ?

    Le hoodie comporte une capuche, le sweat non. En broderie, cette différence a une conséquence pratique : la capuche est doublée et courbe, ce qui complique la mise à plat et impose souvent un renfort différent de celui utilisé sur le corps.

    Quel MOQ pour un sweat brodé ?

    Le seuil dépend de la technique et du format : une broderie simple sur maille de stock ouvre la série courte, tandis qu’un grand format ou une broderie 3D sur mousse exige des essais et des quantités supérieures. Ces paliers varient selon l’atelier et se confirment au devis, emplacement par emplacement.

    Préparez votre broderie de sweat via la page contact, regardez la page fabricant de sweats à capuche et découvrez les modèles disponibles.

  • Fabricant de hoodies streetwear : construire des drops et gérer la rareté — sourcing B2B

    Un drop réussi repose sur une mécanique précise : un calendrier calé sur les délais de production, un stock de base disponible, des pièces personnalisées en quantité limitée et un packaging qui prolonge l’expérience. Sur cette requête, le top 10 français mêle marques, usines et médias : la personnalisation à l’unité occupe les requêtes de style, et les contenus français n’expliquent ni les délais réels ni les seuils par technique de décoration. Ce playbook couvre la construction d’un calendrier, l’équilibre entre stock vierge et pièces personnalisées, les méthodes de décoration pour petites séries, le packaging, la gestion de la rareté, les décisions de réassort, les collaborations et le passage à une gamme saisonnière.

    Repère chiffré : un hoodie streetwear se situe généralement entre 350 et 500 g/m². Le grammage conditionne la tenue de la silhouette ample et la tenue de la décoration.

    LevierEffet sur le dropContrainte
    Stock viergeDisponibilité immédiateChoix limité
    Pièce personnaliséeDifférenciationSeuil plus élevé
    Décoration légèreSérie courte possibleTenue variable
    Décoration intégréeRendu premiumDélai et coût

    Construire un calendrier de drops autour des délais usine

    Un drop se planifie à rebours de la date d’ouverture, en intégrant quatre blocs de production.

    Comptez le développement et l’échantillonnage, l’approvisionnement de la maille et des accessoires, la confection, puis le contrôle et le conditionnement. À cela s’ajoute la logistique, souvent oubliée dans les calendriers de lancement : un drop sans date de mise en ligne n’a pas de contrainte, un drop annoncé en a une. La règle pratique consiste à figer la date d’ouverture, puis à remonter jalon par jalon en réservant une marge sur les périodes de tension.

    Un drop ne se rattrape pas : si la marchandise arrive après l’annonce, l’effet de rareté se transforme en frustration.

    Calez la date d’annonce après la confirmation de la sortie d’usine, jamais avant : un drop annoncé puis décalé coûte plus cher en image qu’un lancement discret.

    Équilibrer stock vierge et pièces personnalisées

    La structure la plus solide combine un fonds de stock vierge et une part de pièces développées.

    Le stock vierge permet de tenir une demande imprévue sans attendre une production. Les pièces personnalisées — couleur dédiée, coupe spécifique, délavage particulier — portent l’identité du drop. La proportion dépend de votre capacité à prévoir : une marque établie peut viser deux tiers de pièces développées, une jeune marque gagne à rester majoritairement sur stock lors des deux premiers drops.

    L’erreur fréquente consiste à tout miser sur la pièce développée, puis à ne pas pouvoir réassortir si le drop fonctionne.

    Gardez le vierge en stock sur les tailles centrales et faites la décoration à la commande : vous limitez l’immobilisation tout en restant capable de servir rapidement une pièce nominative. C’est l’équilibre qui rend un modèle de drops soutenable sur une saison.

    Méthodes de décoration pour petites séries

    Toutes les techniques ne se prêtent pas aux petites séries : les seuils diffèrent selon le procédé.

    L’impression numérique directe permet de produire à l’unité, sans coût de calage, avec une tenue correcte sur polaire si la préparation du support est maîtrisée. Le transfert offre un rendu net mais dépend du film et de la presse. La broderie ajoute une numérisation et un réglage de densité, ce qui se rentabilise au-delà de quelques dizaines de pièces par emplacement. La sérigraphie exige un écran par couleur, donc un volume plus important. Le délavage, enfin, se fait par bain : il impose des quantités significatives par référence. Ces paliers varient selon les ateliers et doivent être chiffrés au devis, technique par technique.

    Sur de très petits volumes, le transfert et le DTG évitent tout utillaje ; la sérigraphie ne devient rentable qu’au-delà de quelques dizaines de pièces identiques.

    Packaging et unboxing comme actifs de marque

    Le packaging est le seul élément du drop que le client touche avant le vêtement : il fait partie de l’expérience.

    Trois niveaux se combinent : le support (pochette, sachet, boîte), la signalétique (étiquette, carte, sticker) et la mise en scène (ordre d’ouverture, message). Sur un drop, une carte numérotée ou un marquage de série renforcent la perception de rareté sans coût majeur. En revanche, un packaging élaboré sur une pièce standard crée une attente que le produit ne tiendra pas : la cohérence compte plus que l’accumulation.

    Hoodie streetwear en grammage élevé pour une marque de drops

    Le colis fait partie de l’expérience : pochette imprimée, carte de remerciement et étiquette de composition soignée coûtent peu et se photographient bien. Sur une marque de drops, c’est ce que le client partage en ligne.

    Gérer la rareté sans rupture

    La rareté fonctionne quand elle est choisie, pas quand elle est subie.

    Trois leviers : annoncer un volume, ouvrir sur une fenêtre courte, et ne pas promettre un réassort incertain. Un volume annoncé crée une deadline, une fenêtre courte concentre la demande, et l’absence de promesse de réassort évite la frustration si la production ne suit pas. À l’inverse, une rupture non annoncée sur une pièce en promotion casse la confiance : le client a été attiré par un produit qu’il ne peut pas acheter.

    Évitez de promettre une pièce unique sans avoir sécurisé la matière : série limitée et pièce unique ne demandent pas les mêmes stocks. Mieux vaut un drop de 200 pièces disponibles qu’une promesse de 50 non tenue.

    Décider un réassort avec les données de vente

    Le réassort d’un drop se décide sur trois chiffres, relevés dans les dix premiers jours.

    Trois indicateurs orientent le réassort : la vitesse d’écoulement par référence, la répartition des tailles et le taux de retour avec son motif. Un drop qui part sur une seule taille n’appelle pas un réassort complet, mais un réassort ciblé sur cette taille — l’économie de l’opération change du tout au tout.

    Regardez trois chiffres : la vitesse d’écoulement par référence, la répartition des tailles et le taux de retour avec son motif. Un drop qui part sur une seule taille n’appelle pas un réassort complet, mais un réassort ciblé — ce qui change l’économie de l’opération.

    Fixez à l’avance le seuil au-delà duquel vous relancez : sans règle écrite, la décision se prend trop tard, quand le stock est déjà épuisé sur la taille qui tourne.

    Collaborations et propriété intellectuelle

    Une collaboration ajoute du design, mais aussi des questions de droits à cadrer avant la production.

    Trois points doivent être écrits : qui détient les fichiers graphiques, qui possède le visuel du drop, et ce qui se passe à la fin de la collaboration. Ajoutez la durée d’exploitation et le territoire. Sans ces précisions, une pièce à succès peut devenir source de conflit au moment du réassort — précisément quand la valeur est la plus élevée.

    Encadrez la collaboration par écrit : qui détient le visuel, pendant combien de temps, sur quels canaux et pour quel volume. Prévoyez aussi la fin de l’accord : que devient le stock non vendu, et à partir de quand la reproduction cesse. C’est ce point qui évite les litiges à la saison suivante.

    Passer d’une marque de drops à une gamme saisonnière

    Le passage à une gamme continue se justifie quand deux drops consécutifs montrent une base stable.

    Le signal est simple : une référence revient dans chaque drop et s’écoule régulièrement. À ce moment, elle mérite un statut permanent, avec un approvisionnement sécurisé et un réassort planifié. Les drops deviennent alors une vitrine de nouveautés, et la gamme permanente porte la trésorerie. Cette bascule change votre rapport au fournisseur : vous passez d’achats ponctuels à une prévision de volume, ce qui améliore vos conditions.

    Le dossier conformité se prépare dès la première commande : pour les pièces portées contre la peau, inscrivez la OEKO-TEX Standard 100 au cahier des charges, et rattachez le cadre chimique à REACH.

    Hoodies streetwear prêts pour un drop en édition limitée

    Un dernier point sur la logistique d’un drop : la préparation du colis fait partie du produit. Un drop livré dans un emballage générique laisse une impression d’improvisation, alors que l’ouverture est le premier contact physique avec la marque. Trois éléments simples suffisent : un carton ou une pochette calibrés, une carte ou un sticker, et un marquage de série. Ces ajouts coûtent peu au regard de l’effet produit, à condition d’être prévus dans la commande fournisseur et non ajoutés à la hâte.

    Sur la conformité, les mêmes exigences s’appliquent à un drop qu’à une gamme permanente. Pour les pièces en contact avec la peau, le contrôle des substances relève de l’OEKO-TEX Standard 100, et le cadre général des substances restreintes est fixé par REACH. Les règles de dénomination des fibres sont consultables sur EUR-Lex, et un rapport social comme amfori BSCI complète utilement le dossier fournisseur. Cette documentation se prépare une fois et sert ensuite pour chaque drop : c’est l’un des rares postes où anticiper réduit réellement la charge de travail. Enfin, prévoyez dès le premier drop les documents qui vous serviront ensuite : fiche technique, échantillon scellé, fichier de décoration validé et plan de colisage. Ces quatre pièces constituent le dossier de référence de votre produit. Sans elles, chaque nouveau drop repart d’une négociation complète, et les écarts entre deux séries deviennent impossibles à imputer. Avec elles, vous pouvez changer d’atelier si nécessaire sans reprendre le développement — ce qui est exactement ce qui vous donne du pouvoir de négociation sur le long terme. Pour les pièces en contact avec la peau, ajoutez au dossier la référence du contrôle des substances : elle repose habituellement sur l’OEKO-TEX Standard 100, dans le cadre général de REACH. Un dernier conseil de méthode : tenez un tableau simple par drop, avec la référence, le grammage, la décoration, le volume produit, le volume vendu et le délai réel. Après trois drops, ce tableau révèle ce que vos intuitions ne voient pas : quels grammages tournent, quelles coupes se répètent, quels délais dérapent systématiquement. C’est cette mémoire de production qui vous permettra de négocier des créneaux et des paliers avec votre fabricant — et de construire, progressivement, une gamme permanente au lieu d’une succession d’opérations.

    FAQ : réponses aux questions les plus posées

    Qui est le fabricant de hoodies ?

    Plusieurs catégories d’acteurs : usines intégrées, ateliers de confection, sociétés de négoce. Pour un drop, vérifiez un point supplémentaire : la capacité à absorber une petite série avec une décoration soignée. Toutes les usines habituées aux gros volumes ne savent pas produire trente pièces avec la même attention.

    Quelle est une bonne marque de hoodie ?

    Pour un projet de production, la question se déplace vers la régularité : même grammage, même coupe, mêmes finitions d’un drop à l’autre. Les marques qui durent sur ce segment partagent cette constance. Elle s’obtient par un échantillon de référence scellé et une fiche technique stable, pas par la notoriété.

    Quelle est la marque populaire de hoodies ?

    Les marques visibles construisent leur reconnaissance sur un bloc technique répété : même tombe, même épaisseur, mêmes finitions. Cette répétition crée la reconnaissance visuelle. C’est pourquoi il vaut mieux maîtriser deux références parfaitement stables que six références approximatives.

    Quelles sont les marques de streetwear hype ?

    La hype se construit sur la rareté et le récit, pas sur la complexité de fabrication. Autrement dit : un produit simple, produit en quantité limitée, avec une identité claire, fonctionne mieux qu’un produit technique mal maîtrisé. La contrainte est donc industrielle avant d’être créative.

    Quel MOQ pour un hoodie de drop ?

    Le seuil dépend de la finition : une maille de stock avec une décoration légère autorise une série courte, alors qu’une couleur dédiée ou un délavage imposent le volume, exprimé par couleur. Ces paliers se confirment au devis avant d’annoncer un chiffre.

    Sur le volet conformité, le contrôle des substances s’appuie habituellement sur l’OEKO-TEX Standard 100, dans le cadre général de REACH, et les fiches de CottonWorks documentent le comportement des fibres au lavage.

    Cadrez votre drop streetwear en écrivant depuis la page contact, regardez la page fabricant de sweats à capuche et assurez-vous des capacités de production.

  • Fabricant de hoodies délavés : des finitions vintage reproductibles

    Le délavage est la finition la plus difficile à reproduire : elle dépend du tissu, du bain, du temps et de la main de l’opérateur. C’est aussi celle qui produit le plus d’écarts entre l’échantillon validé et la série livrée. Sur cette requête, le top 10 français est partagé entre acteurs B2B, annuaires et quelques marques : aucun contenu n’explique la variabilité des techniques ni comment fixer un standard. Ce guide technique traite les techniques de délavage, le choix du tissu, les variations de couleur, la validation d’un standard, les facteurs de coût, le retrait, les limites qualité et la rédaction des étiquettes d’entretien.

    Repère chiffré : le délavage s’applique généralement sur des grammages moyens à élevés — couramment de 350 à 500 g/m² — car une maille légère perd trop de tenue après traitement.

    TechniqueRenduReproductibilitéContrainte principale
    Délavage acideContraste marqué, irrégulierFaible à moyenneVariabilité par pièce
    Délavage neigeTaches diffusesMoyenneDépend du dosage
    SprayEffets localisésMoyenneMaîtrise du geste
    Délavage au selUniforme, plus douxBonneConsommation d’eau
    Teinture en pièceCouleur uniformeBonneBain dédié par couleur

    Quelles techniques de délavage ?

    Quatre familles dominent : acide, neige, spray et sel — chacune avec un niveau de reproductibilité différent.

    Le délavage acide produit des contrastes marqués et irréguliers : c’est le plus recherché pour un rendu vintage, et le plus difficile à reproduire à l’identique. Le délavage neige crée des taches diffuses, dépendantes du dosage et du temps d’immersion. Le spray permet des effets localisés, mais dépend du geste de l’opérateur. Le délavage au sel donne un rendu plus uniforme et plus régulier. La teinture en pièce, enfin, n’est pas un délavage mais une teinture après confection : elle offre une bonne régularité, au prix d’un bain dédié par couleur.

    Les techniques courantes sont le délavage en machine à la pierre, le délavage chimique et le traitement local. Chacune donne un rendu distinct : usure uniforme, délavage progressif ou effet marqué sur les coutures.

    Quel tissu supporte le délavage ?

    Le tissu doit être choisi pour le traitement : toutes les mailles ne réagissent pas de la même façon.

    Une maille teinte en fil et une maille teinte en pièce ne réagiront pas identiquement : la première libère moins de couleur, la seconde davantage. La composition joue aussi : le coton réagit bien, les mélanges avec une part importante de synthétique réagissent moins et donnent des rendus plus ternes. Demandez un essai de délavage sur la référence exacte visée, pas sur un tissu proche.

    Le délavage demande un molleton résistant, à bonne cohésion de fibre : un tissu léger ou mal stabilisé se déforme. Demandez un essai sur le tissu définitif, car le rendu varie selon la teinte et la structure de maille.

    Comment gérer les variations ?

    La variation est inhérente au procédé : l’objectif n’est pas de la supprimer, mais de la délimiter.

    Définissez une plage acceptable : amplitude de contraste, densité des marques, teinte générale. Sur les techniques les plus irrégulières, prévoyez que deux pièces d’un même lot diffèrent légèrement — et que cette différence soit acceptable pour votre client. Si votre positionnement exige une homogénéité stricte, orientez-vous vers un délavage au sel ou une teinture en pièce.

    Sweat à capuche délavé aux finitions vintage

    Le délavage produit par nature des variations d’une pièce à l’autre : fixez un standard photographique, accepté par écrit, avec les écarts tolérés. Sans cette référence, chaque livraison sera jugée différente de la précédente.

    Formez le contrôle final sur ce standard : un opérateur qui ne connaît pas la tolérance acceptée écartera des pièces conformes ou laissera passer des écarts réels.

    Comment valider un standard ?

    Un standard de délavage se valide par des échantillons physiques conservés, pas par des photos.

    Faites produire plusieurs pièces avec le même protocole, puis sélectionnez celles qui représentent le mieux votre cible : une pièce « médiane », une borne haute et une borne basse. Ces trois pièces deviennent votre référence contractuelle. Toute production future sera jugée par comparaison — et non par rapport à une photographie, qui ne restitue ni la matière ni la nuance.

    Validez le standard sur cinq pièces issues du même bain, puis conservez une pièce de référence scellée. Faites relire ce standard par le client avant la série : une intensité validée sur écran ne correspond jamais au rendu final.

    Faites signer cette référence par le client et conservez-la en atelier : elle sert de juge pour toutes les commandes suivantes.

    Quels facteurs de coût ?

    Quatre postes : l’eau, les produits, le temps de machine et le taux de pièces déclassées.

    Le délavage consomme de l’eau et des produits chimiques, et immobilise des machines de lavage. S’y ajoute le temps de séchage, qui peut devenir un goulot d’étranglement sur une commande volumineuse. Enfin, une partie des pièces est systématiquement déclassée : trop délavée, marquée ou déformée. Ce taux doit être intégré dans le prix, sinon il se traduit par un manquant à la livraison.

    Le coût dépend du bain, du temps de traitement et du taux de pièces écartées pour écart de teinte. Le délavage consomme eau et énergie : demandez le prix par pièce et le taux de rebut attendu sur le lot.

    Comment maîtriser le retrait ?

    Le délavage provoque un retrait supplémentaire par rapport à un simple lavage domestique : il doit être anticipé.

    Deux approches : découper le patronage avec une compensation, ou stabiliser le tissu avant confection. La première est plus courante, mais elle exige un relevé précis du retrait sur la référence exacte. Notez que le retrait peut varier selon la technique et l’intensité du traitement : une commande plus délavée qu’une autre rétractera davantage. Des contrôles de mesure après traitement doivent être prévus.

    Le délavage modifie les dimensions : mesurez le retrait avant et après traitement, en longueur et en largeur, sur pièce finie. Prévoyez les mesures de coupe en conséquence et intégrez la marge dans le patron plutôt que de compenser en fin de production.

    Quelles limites accepter ?

    Trois limites reviennent : la bouloche, les micro-trous et une décoloration inégale des coutures.

    Le traitement fragilise la maille : une bouloche plus rapide à l’usage est fréquente, en particulier sur les zones de frottement. Les micro-trous apparaissent surtout sur les techniques les plus agressives. Enfin, la décoloration des coutures — fil et bord côtes — dépend du comportement de chaque composant : un fil qui réagit différemment du tissu crée un contraste non prévu. Ces trois points doivent être validés sur échantillon et décrits dans votre cahier des charges.

    Le délavage reste un procédé à variabilité contrôlée, pas reproductible à l’identique : acceptez une tolérance écrite sur la teinte et l’usure. Si votre positionnement exige une teinte rigoureusement constante, ce procédé n’est pas le bon choix.

    Quelles étiquettes d’entretien ?

    L’étiquette doit protéger la finition : lavage à basse température, à l’envers, séchage à l’air.

    Un hoodie délavé continue de perdre un peu de couleur aux premiers lavages : indiquez-le, et conseillez de laver séparément les premières fois. Évitez l’eau chaude et le séchage en machine, qui accentuent le retrait et la décoloration. Ces précisions relèvent aussi de la conformité : les instructions d’entretien et la composition exacte sont des mentions obligatoires, encadrées par le règlement sur les dénominations textiles.

    Sweats à capuche délavés et finitions vintage pour une marque streetwear

    Un dernier point sur les seuils de quantité, qui conditionnent la faisabilité d’un programme délavé. Le délavage se réalise par bain ou par lot : il impose donc des quantités significatives par référence, et une teinture en pièce ajoute un bain dédié par couleur. La décoration, elle, suit ses propres paliers : les techniques sans calage permettent des séries courtes, la broderie ajoute une numérisation, la sérigraphie un écran par couleur. Ces niveaux varient selon l’atelier et la technique, et doivent être chiffrés au devis avant tout engagement sur une couleur.

    Pour les pièces portées à même la peau, citez OEKO-TEX Standard 100 pour vérifier les substances utilisées, et pour la filière biologique, GOTS qui encadre la transformation, à exiger dès la qualification du partenaire.

    Le cadre des dénominations textiles est consultable sur EUR-Lex, et, côté substances restreintes, REACH, à vérifier à chaque changement de fournisseur.

    Pour le volet social de l’audit, la référence est amfori BSCI et son périmètre exact, un élément à archiver avec la fiche technique.

    Pour situer le comportement des fibres, consultez CottonWorks Un dernier conseil de production : évitez de mélanger dans un même lot des pièces destinées à des intensités de délavage différentes. Chaque passage en machine modifie la teinte, et un lot hétérogène produit des pièces impossibles à assortir. Séparez les intensités, étiquetez les lots en sortie de traitement, et conservez les pièces de référence par intensité pour les commandes suivantes. Enfin, intégrez le taux de déclassement dans votre calcul de prix et dans votre planning. Sur les techniques les plus irrégulières, une partie des pièces ne correspondra pas au standard : cette perte est prévisible et doit être anticipée, plutôt que découverte à la livraison. Un programme délavé réussi est un programme qui a budgété sa variabilité dès le départ. Un dernier point sur la communication client : un hoodie délavé doit être vendu avec son mode d’emploi. Prévenez que la pièce continuera de perdre légèrement de couleur aux premiers lavages, qu’il faut la laver séparément et à basse température, et que de légères variations d’intensité font partie de l’effet recherché. Ces précisions, portées sur la fiche produit et non seulement sur l’étiquette, réduisent les retours et cadrent les attentes. Un client prévenu interprète une variation comme un signe de fabrication artisanale ; un client non prévenu la lit comme un défaut.

    FAQ : réponses aux questions les plus posées

    Quelle est une bonne marque de sweat à capuche ?

    Pour une gamme délavée, le critère utile n’est pas la notoriété mais la reproductibilité : la marque sait-elle reproduire le même rendu d’une saison à l’autre ? Cette capacité repose sur des échantillons de référence conservés et sur un protocole écrit. Demandez comment votre fournisseur documente son standard de lavage.

    Quelle est une marque connue de sweats ?

    Les marques qui durent sur les finitions délavées partagent une méthode : elles figent un standard et le reproduisent, plutôt que de renouveler le rendu à chaque collection. Cette stabilité est ce qui permet à un client de racheter le même produit. C’est un objectif atteignable même pour une petite marque.

    Quelle est la marque populaire de hoodies ?

    Les marques visibles sur ce segment déclinent souvent une même base technique sur plusieurs intensités de délavage. Pour un acheteur, l’enseignement est simple : mieux vaut maîtriser deux rendus reproductibles que proposer six variantes approximatives.

    Quelle est la différence entre un hoodie et un sweatshirt ?

    Le hoodie comporte une capuche, le sweatshirt non. Sur une gamme délavée, cette différence a une conséquence pratique : la capuche et son assemblage se comportent différemment au traitement, et l’intérieur de la capuche doit être examiné pour vérifier que la décoloration reste acceptable.

    Quel MOQ pour un hoodie délavé ?

    Le seuil dépend de la technique : le délavage se conduit par bain ou par lot, ce qui impose un volume significatif par référence, et une teinture en pièce ajoute un bain dédié par couleur. Ces paliers varient selon l’atelier et se confirment au devis avant tout engagement sur une couleur ou une intensité.

    Un point technique à trancher ? Écrivez via contact, consultez fabricant de hoodies délavés et parcourez modèles disponibles.

  • Fabricant de sweats oversize : grader une silhouette boxy sans rater le fit

    « Oversize » n’est pas une mesure, c’est une intention : tant qu’elle n’est pas traduite en chiffres, deux fournisseurs produiront deux vêtements différents sous le même mot. Sur cette requête, le top 10 français est occupé à 50 % par des acteurs B2B, 20 % par des marques de distribution et 20 % par d’autres résultats : personne n’explique la gradation d’une silhouette ample. Ce guide technique traite le sujet par les mesures : définition de l’oversize, géométrie des épaules, largeur et longueur, grammage, longueur de manche, gradation, test de fit et placement de décoration.

    Repère chiffré : un sweat structuré se situe généralement entre 350 et 500 g/m². En dessous, une coupe très large retombe mal et perd la tenue qui fait l’intérêt de la silhouette.

    BlocLargeur buste (réf. M)Longueur corpsÉpaule
    RegularRéférenceRéférenceNormale
    Boxy+6 à +10 cm−2 à −4 cmBasse (+2 à +4 cm)
    Oversize+10 à +16 cmVariableTrès basse
    Long oversize+10 à +16 cm+4 à +8 cmTrès basse

    Oversize : quelles mesures ?

    L’oversize se définit par trois écarts par rapport à un bloc regular : largeur de buste, position d’épaule et largeur d’emmanchure.

    Tant que ces trois valeurs ne sont pas chiffrées, la commande reste ambiguë. Écrivez-les dans la fiche technique, taille par taille, avec les tolérances. Précisez également la longueur de corps souhaitée : un oversize court et un long oversize n’ont pas le même usage, ni le même rendu, et l’un comme l’autre peut être qualifié d’oversize dans le langage courant.

    L’oversize se définit par trois mesures : amplitude de poitrine, longueur de corps et hauteur d’emmanchure. Les trois se déplacent ensemble : élargir la poitrine sans toucher à l’emmanchure donne une pièce qui tombe mal aux épaules.

    Consignez ces trois mesures dans la fiche technique : c’est ce document qui servira de référence au réassort.

    Comment régler l’emmanchure ?

    L’épaule tombante déplace la couture d’emmanchure vers le bas, ce qui modifie toute la géométrie de la manche.

    Sur un bloc oversize, l’emmanchure est plus large et plus basse : si la manche n’est pas recalculée, elle tire à l’aisselle ou crée un pli disgracieux. La difficulté augmente avec la taille, car la gradation doit préserver cet équilibre. Demandez que l’emmanchure soit validée sur au moins deux tailles, dont une grande, et pas seulement sur la taille de référence.

    La hauteur d’emmanchure détermine la tombée de la manche : trop haute, la pièce tire à l’aisselle ; trop basse, elle crée un pli sous le bras. Pour un oversize, comptez une emmanchure plus basse que sur un bloc regular, validée sur porteurs.

    Largeur et longueur : quoi régler ?

    La largeur et la longueur se règlent ensemble : élargir sans ajuster la longueur modifie les proportions perçues.

    Un bloc boxy repose sur un raccourcissement relatif : si vous conservez la longueur d’un regular en élargissant, vous obtenez un vêtement qui semble simplement trop grand plutôt qu’une coupe pensée. À l’inverse, un long oversize assume une longueur étendue, avec un bas qui descend sous les hanches. Ce choix conditionne aussi le comportement du bas côtes : plus la pièce est large, plus la tension du bas doit être calculée.

    Sweat à capuche oversize aux épaules tombantes

    Élargir sans allonger donne une pièce courte et large qui remonte au porter ; allonger sans élargir produit un effet tunique. Fixez les deux valeurs ensemble, avec une tolérance écrite, et validez sur la taille centrale avant de graduer.

    Quel grammage pour tenir la forme ?

    Une silhouette ample a besoin de matière : en dessous d’un certain grammage, le vêtement s’affaisse.

    C’est le point le plus souvent négligé. Un oversize en maille légère ne tient pas la ligne d’épaule et retombe sur les côtés ; il vieillit aussi moins bien, car la maille se détend. La plage utile pour une pièce structurée se situe autour de 350 à 500 g/m². Demandez la tolérance de grammage acceptée : quelques pour cent font une différence perceptible en main sur une pièce épaisse.

    L’oversize demande de la tenue : 400 g/m² et au-delà pour un molleton qui garde sa forme, 320 à 360 g/m² pour une pièce plus souple. Un grammage trop faible fait tomber l’épaule et casse la silhouette.

    Quelle longueur de manche ?

    La manche d’un oversize est plus large et souvent plus longue : sa proportion avec les poignets doit être calculée.

    Une manche large avec un poignet étroit crée une rupture visuelle ; une manche large avec un poignet large perd l’effet de resserrement. Le compromis se trouve en ajustant la largeur de manche et la hauteur de poignet. Validez sur porté : une manche trop longue sur une coupe ample semble plus longue encore, car elle retombe sur la largeur du buste.

    Sur une pièce oversize, la manche est souvent plus longue et le poignet plus large. Mesurez de l’épaule au bord du poignet, en tenant compte du fait que l’emmanchure descendue décale le point de départ.

    Validez la longueur sur deux tailles au moins : l’écart entre la taille centrale et l’extrême se voit d’abord sur la manche.

    Comment grader un bloc boxy ?

    La gradation d’un bloc boxy ne suit pas une progression linéaire : chaque taille doit préserver les proportions du bloc.

    Les points critiques sont la largeur de buste, la position d’épaule et la largeur d’emmanchure. Une progression mal calculée produit des tailles extrêmes qui tirent à l’épaule ou flottent. Faites valider la gradation sur au moins trois tailles — petite, médiane et grande — avec un porté réel, et exigez une fiche de mesures signée pour chaque taille.

    Graduez l’amplitude et la longueur, mais aussi la largeur d’épaule : sans cela, la grande taille remonte et perd sa silhouette. Validez les tailles extrêmes par porté réel, avec relevé de mesures avant et après lavage.

    Conservez la fiche de mesures validée : elle sert de juge pour la deuxième commande et de base de comparaison entre fournisseurs.

    Comment tester le fit ?

    Un test de fit utile se fait sur des personnes de morphologies différentes, avec un questionnaire court et des photos.

    Notez trois sensations : le tombé sur l’épaule, la largeur perçue au buste et le comportement du bas (qui remonte ou non quand la personne lève les bras). Compérez les retours entre porteurs : un même bloc peut sembler ample sur une silhouette fine et ajusté sur une silhouette large. Ajustez ensuite la gradation, pas seulement la taille de référence.

    Faites porter la pièce dix minutes en mouvement : lever les bras, s’asseoir, enfiler un sac. C’est là que l’on voit si l’emmanchure tire ou si la longueur remonte. Un essayage statique ne révèle rien sur un oversize.

    Faites ce test avant de lancer la production : corriger après la série coûte le patron, puis le lot.

    Où décorer sur un panneau large ?

    Les panneaux larges offrent de la surface, mais le placement doit rester proportionné à la hauteur de corps raccourcie.

    Sur un bloc boxy, un motif placé trop haut paraît collé à l’encolure ; placé trop bas, il tombe sous la ligne de poche. Repérez les positions par rapport à des points fixes — couture d’épaule, ligne de poitrine — et indiquez-les en centimètres. Pour la broderie, adaptez la densité de points à l’épaisseur de matière.

    Un dernier point sur la gradation, qui est le vrai sujet d’un bloc oversize. Une progression appliquée uniformément à toutes les tailles finit par produire des vêtements qui flottent aux extrémités ou qui tirent à l’épaule. Les mesures sensibles — largeur de buste, position d’épaule, largeur d’emmanchure — doivent être vérifiées taille par taille, avec un porté réel sur au moins trois tailles. Un bloc ample réussi est un bloc dont la gradation a été travaillée, pas simplement élargie.

    Pour auditer les conditions sociales, demandez amfori BSCI avec sa date de validité, à exiger dès la qualification du partenaire.

    Pour comprendre le retrait selon la fibre, appuyez-vous sur CottonWorks

    Pour les sous-vêtements portés à même la peau, le repère est OEKO-TEX Standard 100 pour le volet substances, et pour les fibres biologiques, GOTS pour la chaîne de transformation, à intégrer à la fiche produit.

    Le cadre des dénominations textiles est consultable sur EUR-Lex, et, côté substances restreintes, REACH, à vérifier avant le lancement de la série. Sweat oversize délavé aux proportions larges Un dernier point sur l’intention client : un bloc oversize validé en interne peut décevoir un porteur habitué à une coupe regular, et inversement. Faites tester la pièce sur des personnes qui correspondent réellement à votre cible, pas sur l’équipe produit. Les ajustements qui suivent portent alors sur la gradation — un travail de précision — plutôt que sur une refonte complète du patronage. Enfin, documentez votre bloc : fiche de mesures par taille, tolérances, grammage, position d’épaule et emmanchure, avec la valeur cible et la valeur maximale acceptée pour chacune. Ce document devient la référence de toutes vos commandes suivantes et le seul moyen de vérifier qu’un réassort correspond réellement au modèle validé, plutôt qu’à une interprétation progressive du mot oversize. Un dernier point sur le positionnement prix : une pièce oversize consomme davantage de matière qu’une coupe regular, à grammage égal. Le surcoût n’est pas commercial, il est mécanique : plus de tissu par pièce, donc un prix unitaire plus élevé. Intégrez ce facteur dans votre calcul de marge dès le départ, plutôt que de comparer votre prix de revient à celui d’un sweat classique. C’est en intégrant cette réalité que se construisent des gammes amples rentables, plutôt qu’un positionnement trop bas qui comprime la marge sur toute la ligne.

    FAQ : réponses aux questions les plus posées

    C’est quoi un sweat oversize ?

    C’est une pièce dont la largeur de buste est nettement supérieure à un bloc regular, avec une épaule basse et une emmanchure large. Le terme est ambigu tant qu’il n’est pas chiffré : pour un acheteur, il faut fixer les écarts en centimètres par rapport à la taille de référence, sinon le résultat varie d’un fournisseur à l’autre.

    Qui est le fabricant de hoodies ?

    Plusieurs catégories : usines intégrées, ateliers de confection, sociétés de négoce. Pour un bloc oversize, vérifiez que l’atelier a déjà développé ce type de patronage : la gradation d’une silhouette ample est plus exigeante qu’une coupe standard et ne s’improvise pas.

    Quelle est la meilleure marque de sweat à capuche ?

    Pour une silhouette ample, le critère décisif est la tenue : la ligne d’épaule reste-t-elle en place après plusieurs lavages ? Le grammage et la construction du bord côtes déterminent cette tenue. Testez toujours sur une pièce lavée, car le comportement à l’usage est différent du rendu à la réception.

    Quelle est la marque populaire de hoodies ?

    Les marques visibles sur ce segment partagent une caractéristique : un bloc technique stable, décliné sur plusieurs coloris et matières. Cette stabilité crée la reconnaissance. Pour votre gamme, l’objectif est de figer votre bloc boxy avant d’ajouter des variantes.

    Quel MOQ pour un sweat oversize ?

    Le seuil est comparable à celui d’un sweat standard lorsque la coupe existe déjà chez le fabricant. Si le bloc doit être développé, un patronage et une gradation s’ajoutent, avec des seuils plus élevés et un coût d’échantillonnage supplémentaire. Ces niveaux doivent être confirmés au devis, coupe par coupe.

    Un doute sur les seuils ou les délais ? Écrivez-nous via contact, consultez fabricant de sweats à capuche et parcourez modèles disponibles.